

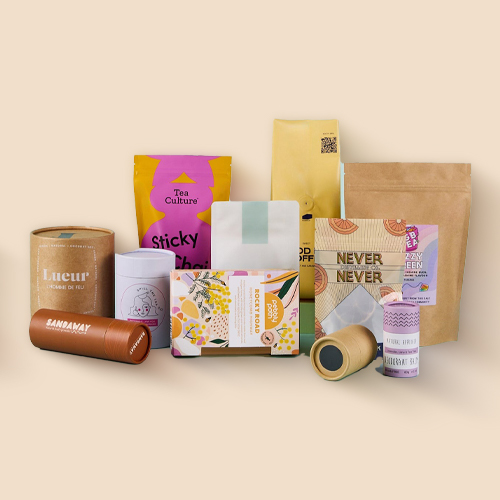
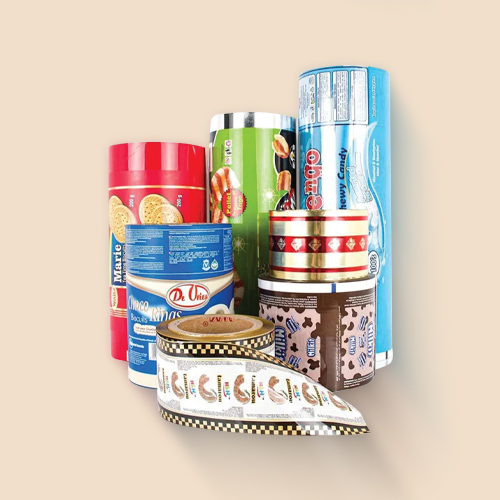
Hướng dẫn in bao bì màng ghép chuyên nghiệp: chọn túi zipper, túi hàn lưng, túi 3 biên, vật liệu PET, MPET, PE, thiết kế, số lượng và lưu ý…
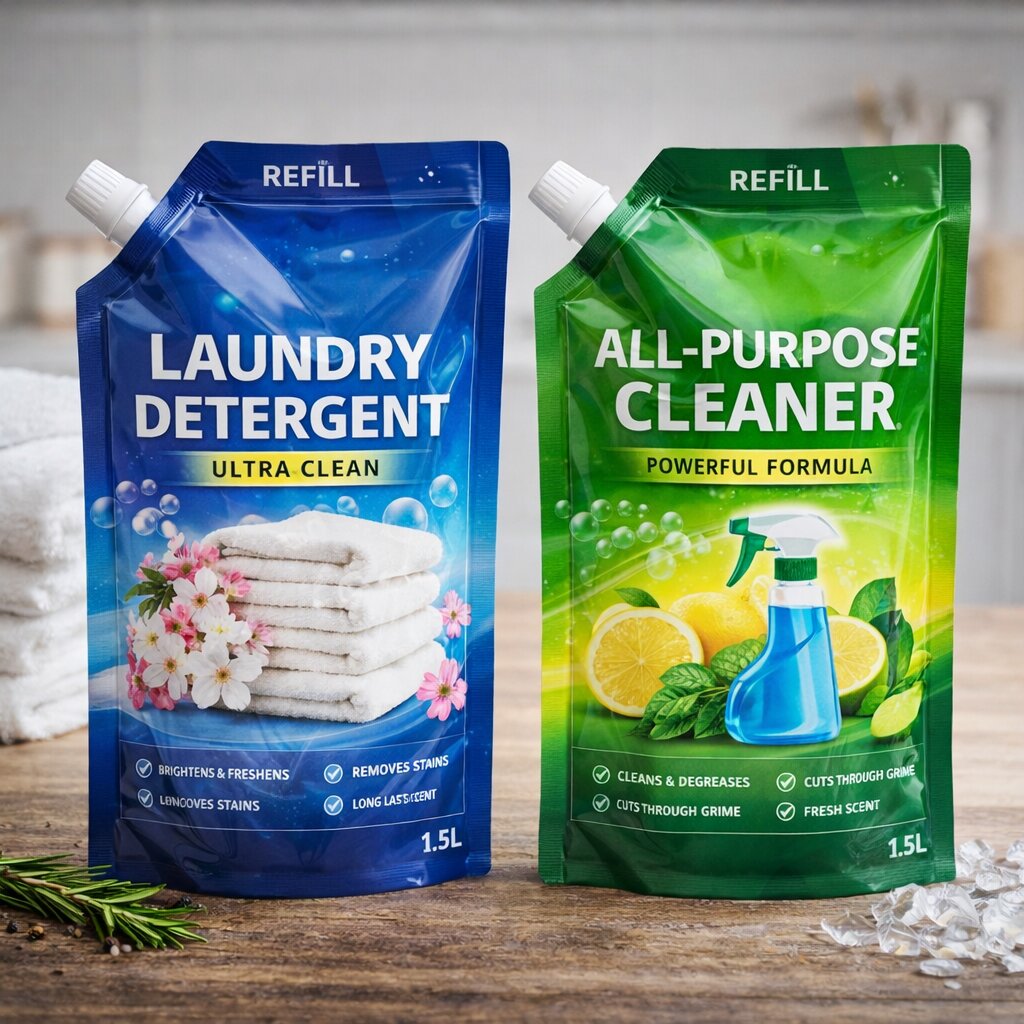
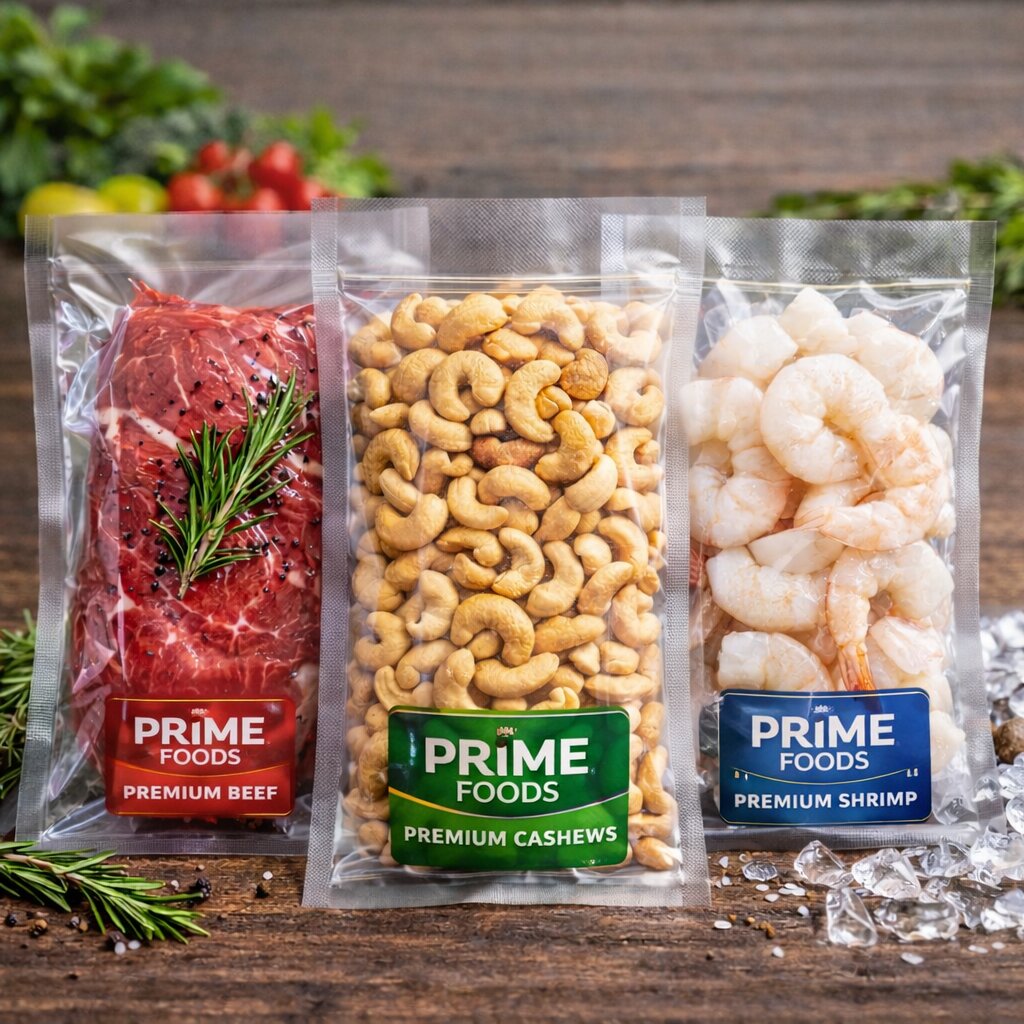
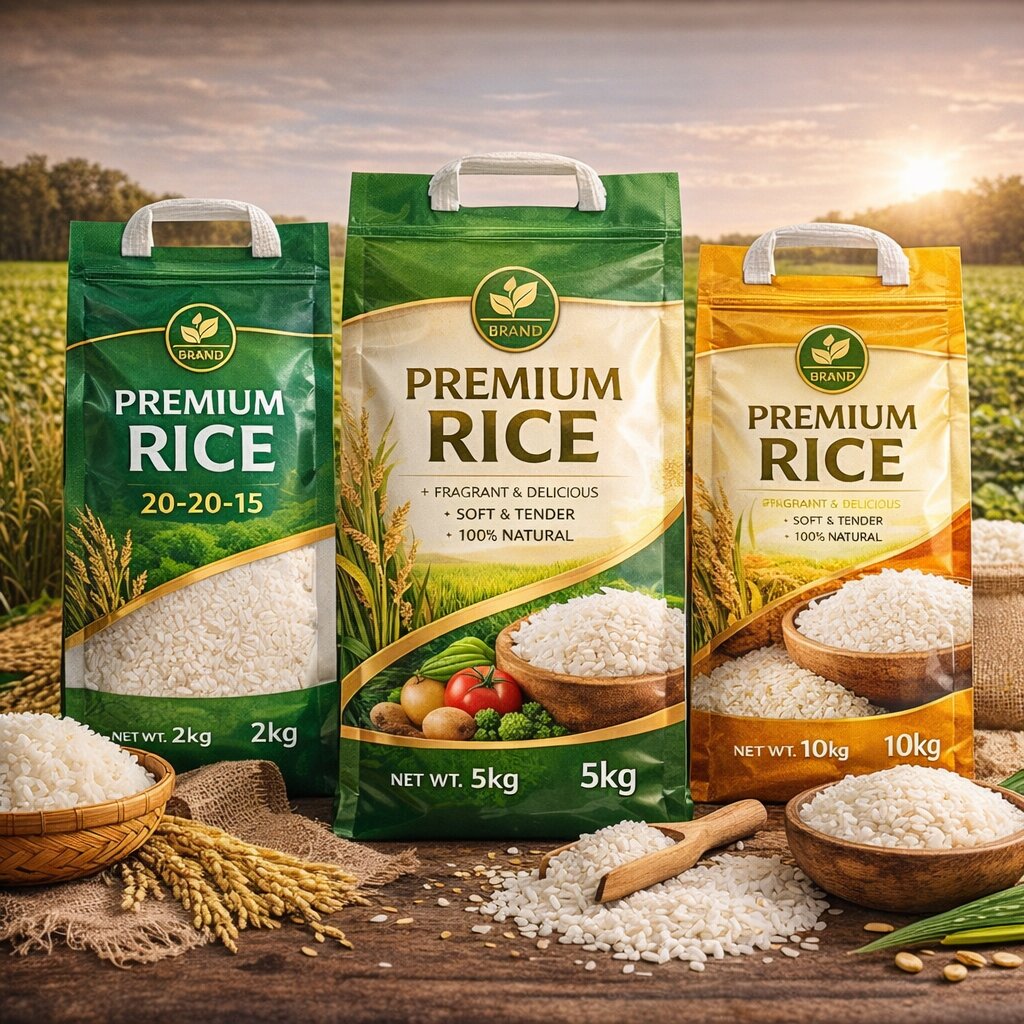
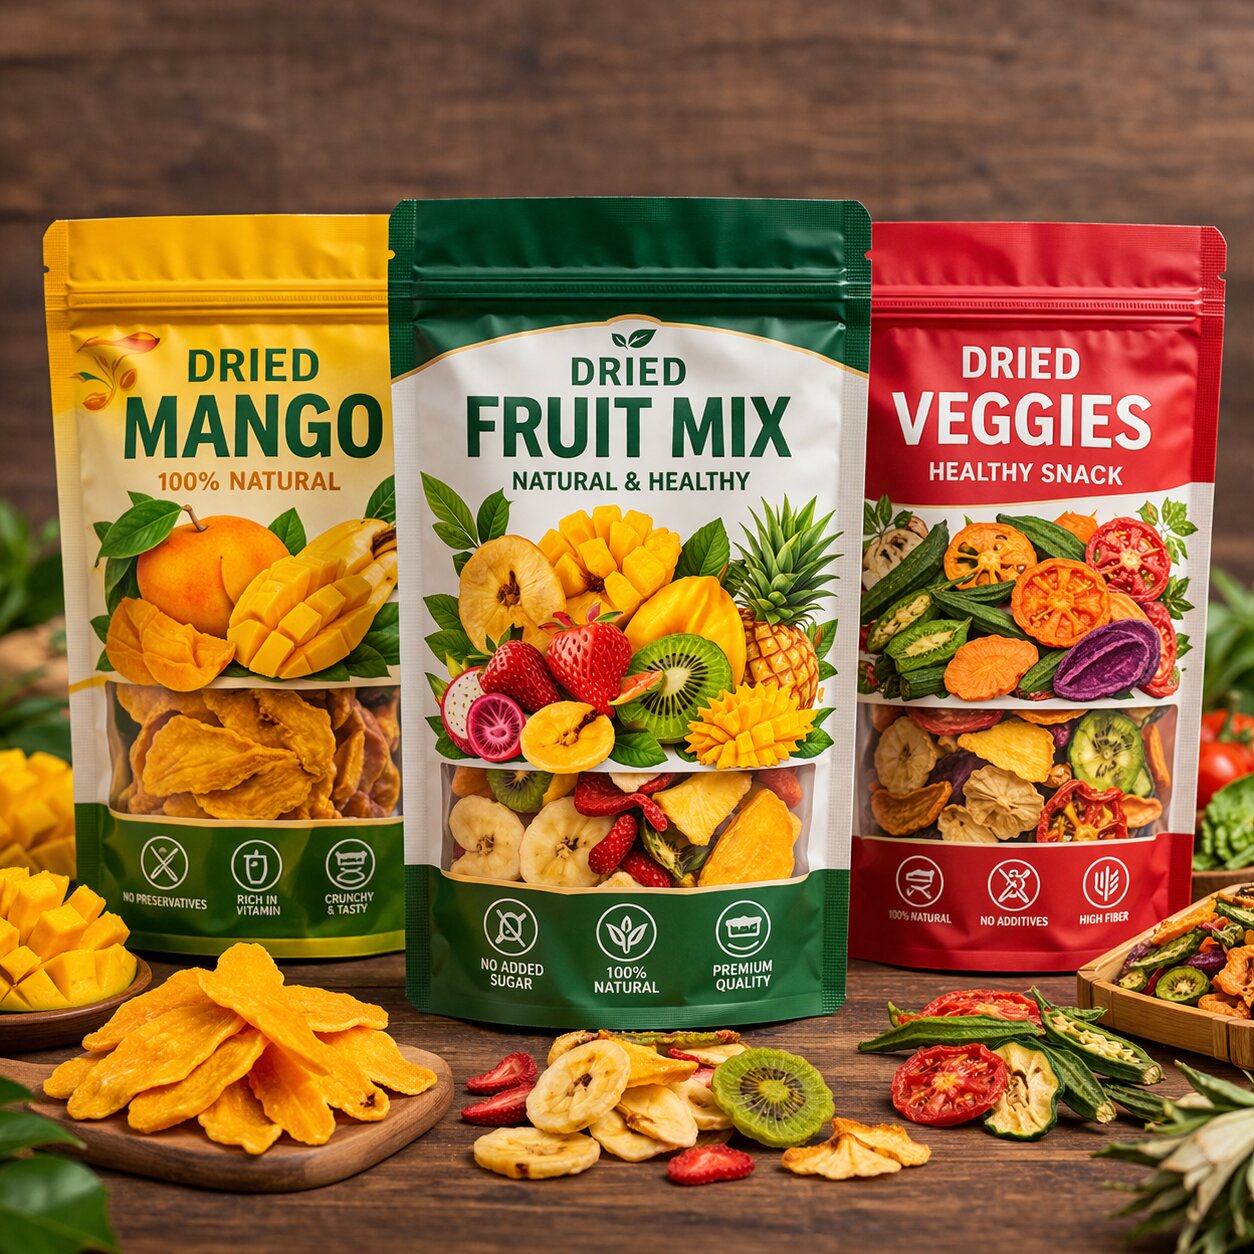
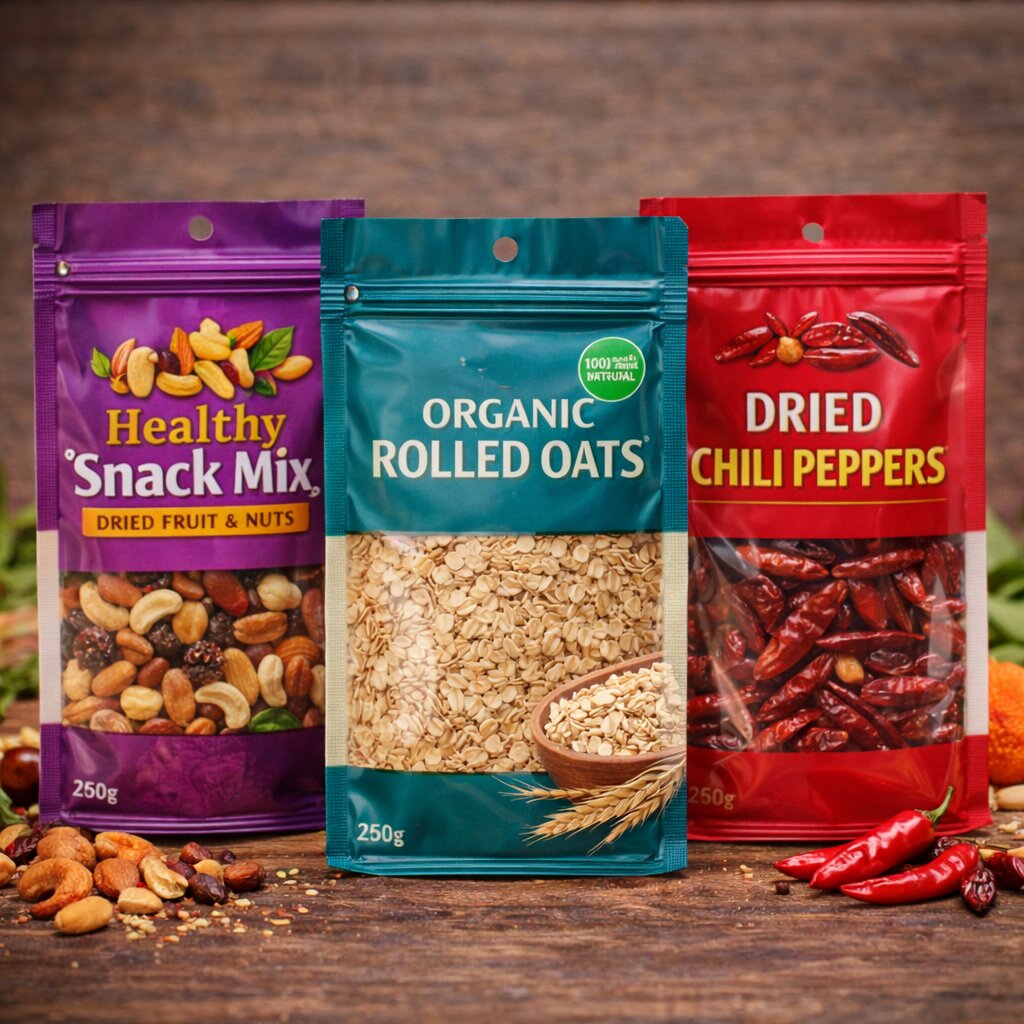
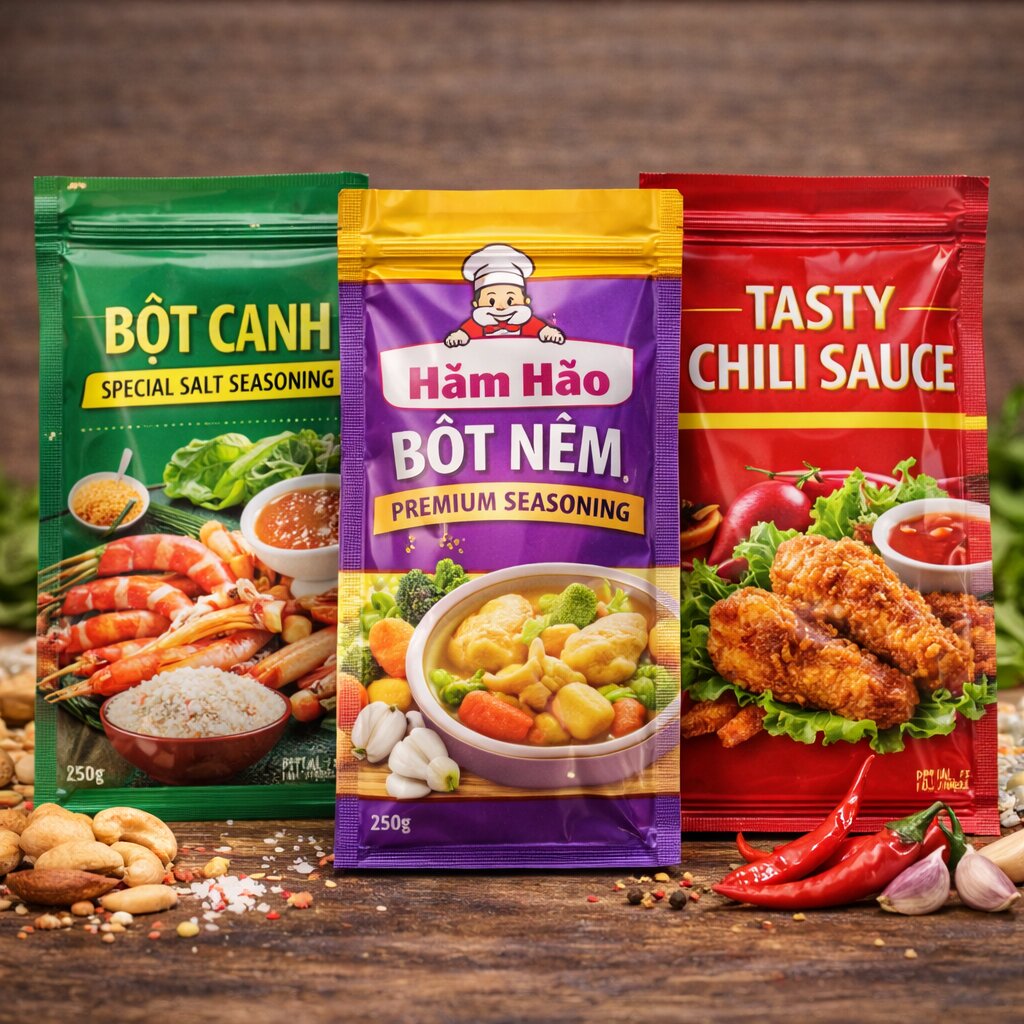
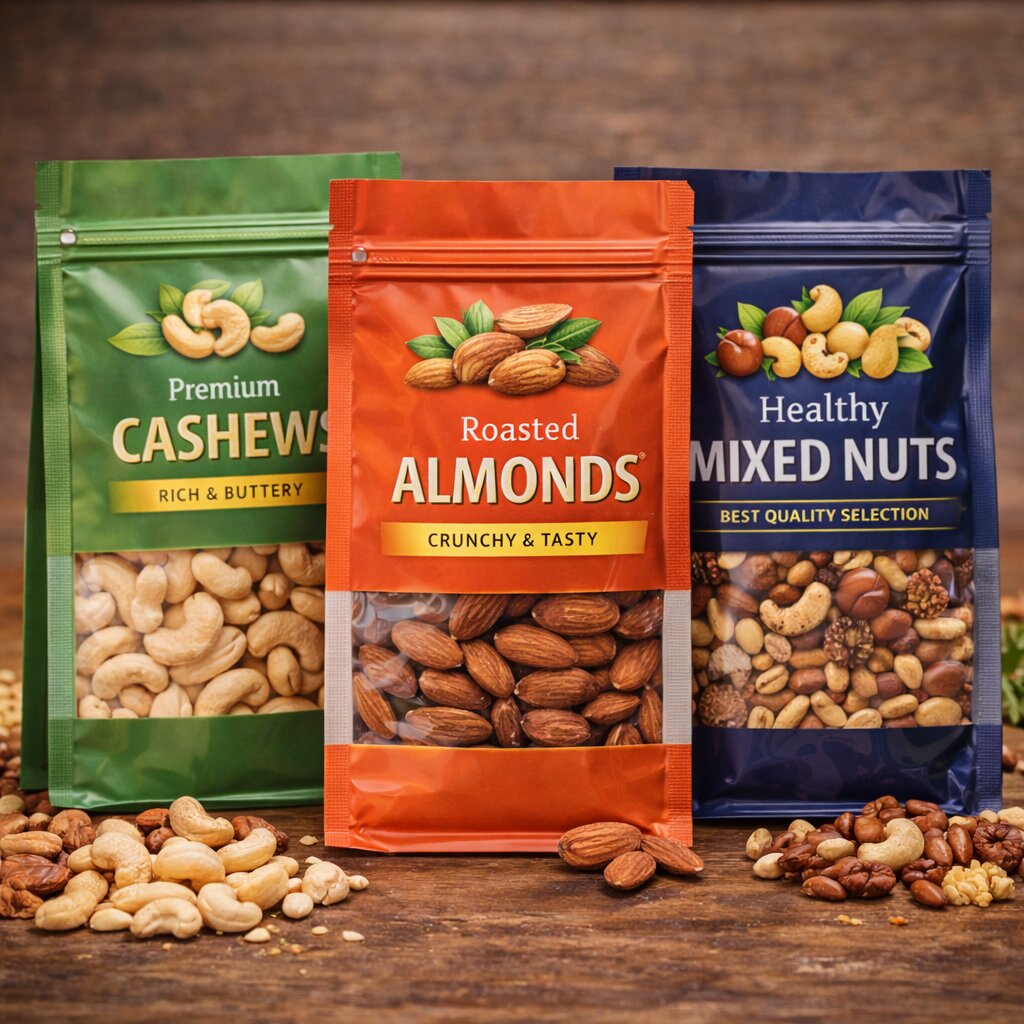
In bao bì màng ghép là giải pháp đóng gói sử dụng nhiều lớp vật liệu kết hợp để đáp ứng yêu cầu về hình ảnh in, độ bền, khả năng hàn kín và bảo quản sản phẩm. Tùy đặc điểm hàng hóa, doanh nghiệp có thể lựa chọn các cấu trúc như PET/PE, OPP/CPP, PA/PE, PET/AL/PE hoặc PET/MPET/PE, cùng nhiều kiểu túi và quy cách gia công khác nhau. Tinado tiếp nhận nhu cầu in bao bì màng ghép theo yêu cầu, tư vấn lựa chọn vật liệu, kiểu dáng và phương án sản xuất dựa trên mục đích sử dụng, số lượng và ngân sách dự kiến.
Bao bì màng ghép phức hợp là một giải pháp bao bì mềm được sử dụng khi sản phẩm cần kết hợp nhiều đặc tính về in ấn, độ bền cơ học, khả năng hàn kín và bảo quản. Bằng cách ghép hai hoặc nhiều lớp vật liệu, cấu trúc bao bì có thể được thiết kế để đáp ứng yêu cầu riêng của từng sản phẩm, từ thực phẩm khô, cà phê, trà đến một số mặt hàng mỹ phẩm và tiêu dùng.
Trong hệ thống dịch vụ in bao bì của Tinado, in bao bì màng ghép là nhóm giải pháp tập trung vào bao bì mềm có cấu trúc đa lớp. Việc lựa chọn vật liệu và công nghệ in cần được xem xét đồng bộ với phương pháp ghép màng, kiểu dáng túi và quy trình đóng gói để đảm bảo thiết kế phù hợp với yêu cầu sản xuất thực tế.
Bao bì màng ghép phức hợp là loại bao bì được tạo thành bằng cách liên kết hai hoặc nhiều lớp vật liệu thành một cấu trúc thống nhất. Các lớp có thể là màng polymer, lá nhôm hoặc vật liệu nền khác, được kết hợp bằng keo ghép chuyên dụng, tráng đùn hoặc phương pháp phù hợp với từng cấu trúc.
Trong ngành in bao bì mềm, mỗi lớp vật liệu có thể đảm nhiệm một chức năng riêng. Lớp ngoài thường được lựa chọn để thể hiện hình ảnh và thông tin sản phẩm; các lớp chức năng hỗ trợ độ bền hoặc khả năng cản; còn lớp trong thường được thiết kế để hàn nhiệt và tiếp xúc với sản phẩm khi đáp ứng yêu cầu sử dụng.
Nhờ khả năng kết hợp nhiều đặc tính trong cùng một cấu trúc, in bao bì màng ghép phù hợp với các sản phẩm cần cân bằng giữa chất lượng hình ảnh, công năng đóng gói và điều kiện bảo quản. Doanh nghiệp có thể lựa chọn những cấu trúc khác nhau tùy theo đặc tính sản phẩm, thiết bị đóng gói và ngân sách dự kiến.
Cần lưu ý rằng màng ghép không mặc nhiên có khả năng bảo quản tốt hơn trong mọi trường hợp. Hiệu quả thực tế phụ thuộc vào loại vật liệu, độ dày từng lớp, chất lượng liên kết, đặc tính đường hàn và điều kiện lưu trữ sản phẩm.
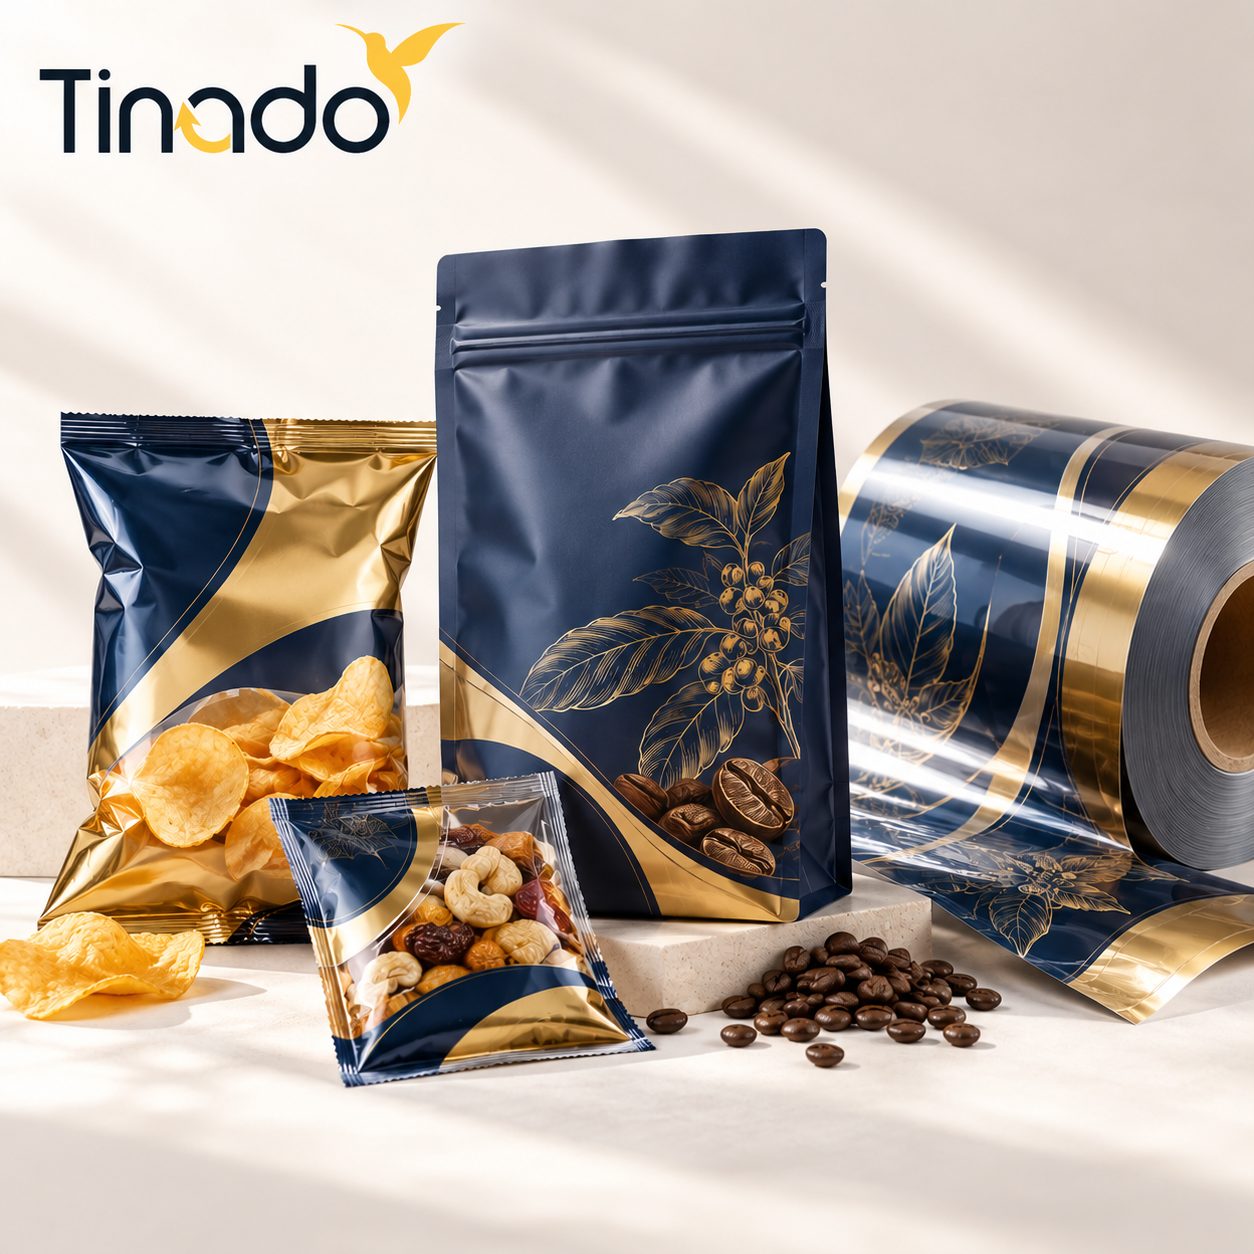
Cấu trúc bao bì màng ghép được xác định dựa trên yêu cầu kỹ thuật của thành phẩm. Có loại chỉ gồm hai lớp vật liệu, trong khi những ứng dụng cần kết hợp nhiều chức năng có thể sử dụng ba lớp hoặc nhiều hơn. Không phải cấu trúc nào cũng có đủ một lớp in, một lớp rào cản và một lớp hàn nhiệt tách biệt.
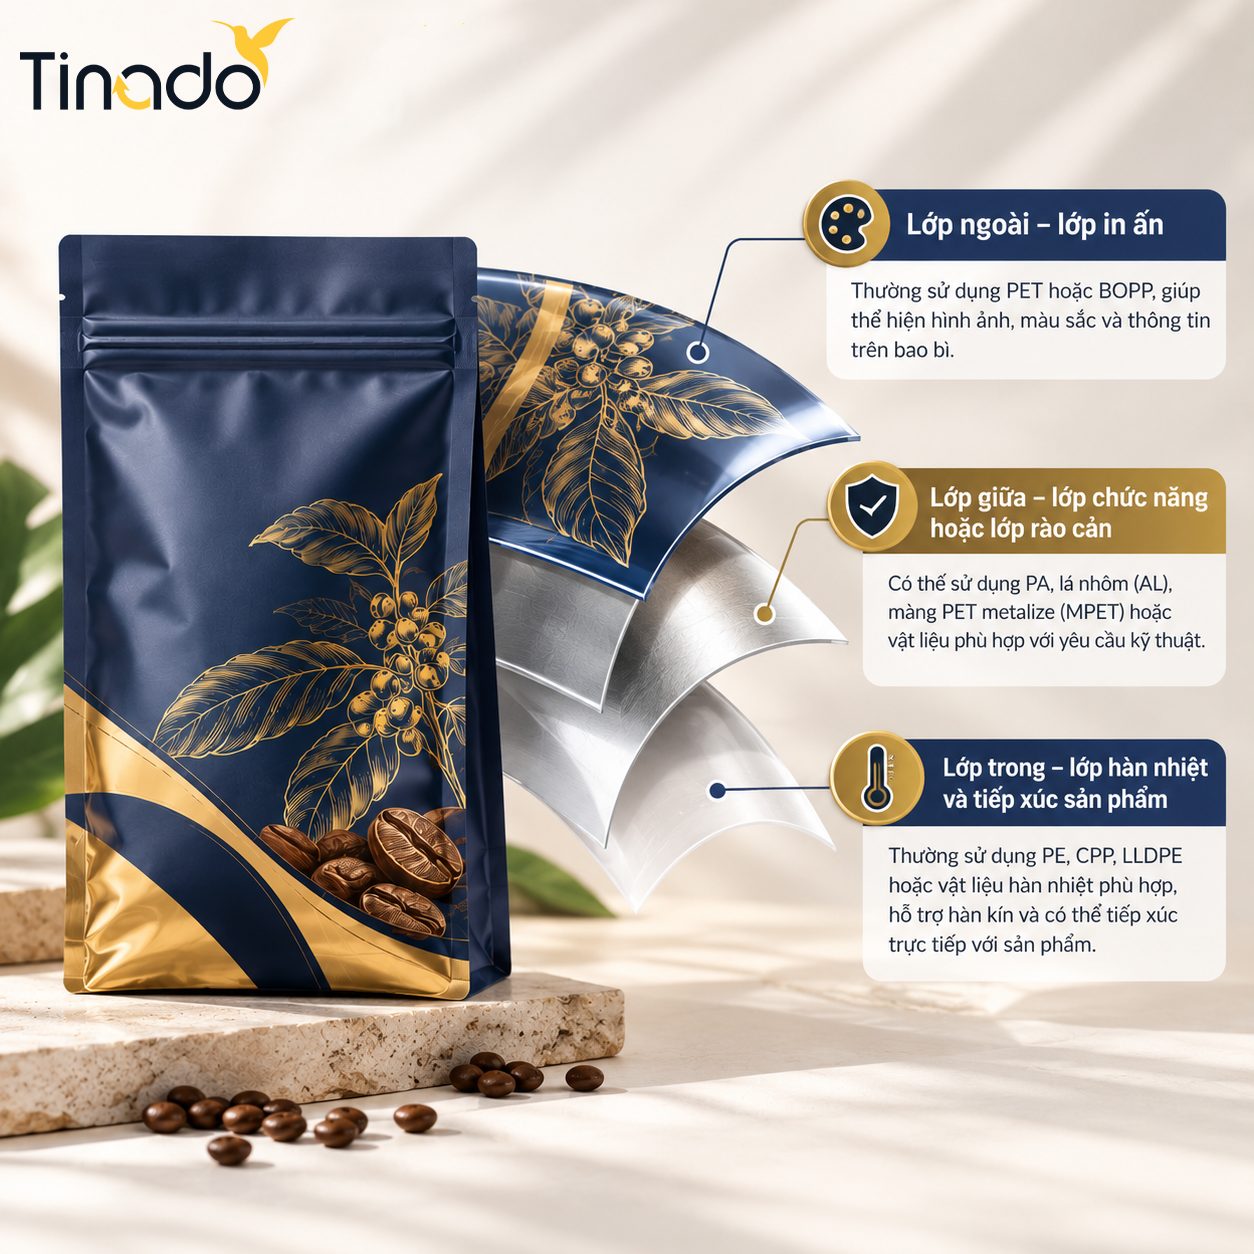
Lớp ngoài thường sử dụng các vật liệu như PET hoặc BOPP, tùy theo yêu cầu về bề mặt in, độ ổn định kích thước và khả năng gia công. Đây là lớp giúp thể hiện logo, tên sản phẩm, hình ảnh thương hiệu, màu sắc và những thông tin cần thiết trên bao bì.
Đối với nhiều loại bao bì màng ghép, công nghệ in ống đồng hoặc Flexo có thể được sử dụng tùy theo thiết bị, thiết kế và sản lượng. Trong quy trình in ngược, hình ảnh được in lên mặt phù hợp của lớp màng ngoài trước khi ghép, để lớp mực nằm giữa các lớp vật liệu trong cấu trúc hoàn thiện. Cách bố trí này có thể giúp hạn chế tác động trực tiếp từ bên ngoài lên lớp mực.
Việc lựa chọn màng nền và phương án in cần tính đến khả năng bám mực, yêu cầu thể hiện màu sắc, độ chính xác của hình ảnh và các công đoạn gia công tiếp theo.
Lớp giữa có thể sử dụng PA, lá nhôm (AL), màng PET metalize (MPET) hoặc vật liệu phù hợp với yêu cầu kỹ thuật. Tùy cấu trúc, lớp này có thể góp phần tăng độ dai, khả năng chống thủng hoặc hạn chế sự xâm nhập của oxy, hơi ẩm và ánh sáng.
Lá nhôm và màng metalize có đặc tính khác nhau. Lá nhôm thường được cân nhắc khi cần khả năng cản cao, trong khi MPET là màng polymer được phủ một lớp kim loại mỏng và có thể cung cấp đặc tính cản phù hợp với thiết kế bao bì. Không nên xem hai vật liệu này là lựa chọn thay thế hoàn toàn tương đương.
Không phải tất cả bao bì màng ghép đều cần lớp rào cản riêng. Cấu trúc vật liệu cần được xác định theo độ nhạy của sản phẩm với môi trường, thời gian bảo quản dự kiến và chi phí sản xuất.
Lớp trong thường sử dụng PE, CPP, LLDPE hoặc vật liệu hàn nhiệt phù hợp với cấu trúc bao bì. Lớp này hỗ trợ hình thành đường hàn trong quá trình tạo túi, đồng thời có thể tiếp xúc trực tiếp với sản phẩm nếu được lựa chọn cho mục đích đó.
Khả năng hàn kín phụ thuộc vào loại vật liệu, độ dày, nhiệt độ, áp lực và thời gian hàn. Vì vậy, lớp hàn nhiệt cần tương thích với thiết bị đóng gói và yêu cầu sử dụng của thành phẩm.
Đối với bao bì tiếp xúc trực tiếp với thực phẩm, cần xác minh tính phù hợp của lớp tiếp xúc, mực in, keo ghép và toàn bộ cấu trúc bao bì theo mục đích sử dụng và các yêu cầu an toàn liên quan. Không thể kết luận bao bì đáp ứng yêu cầu an toàn chỉ dựa trên tên của một loại nhựa.
Trong ngành in bao bì mềm, màng ghép được phân loại theo số lớp vật liệu, cấu trúc phối hợp và công nghệ liên kết giữa các lớp. Mỗi cấu trúc được thiết kế để đáp ứng những yêu cầu khác nhau về khả năng in, độ bền cơ học, tính năng hàn kín và mức độ bảo vệ sản phẩm.
Khi lựa chọn màng ghép để in bao bì theo yêu cầu, doanh nghiệp cần xem xét đồng thời đặc tính sản phẩm, phương pháp đóng gói, điều kiện bảo quản và ngân sách. Cùng một loại bao bì có thể sử dụng những cấu trúc màng khác nhau tùy theo yêu cầu kỹ thuật thực tế.
Màng ghép hai lớp, còn gọi là cấu trúc duplex, được tạo thành từ hai lớp vật liệu liên kết với nhau. Mỗi lớp đảm nhiệm một hoặc nhiều chức năng như hỗ trợ in ấn, tăng độ bền, tạo độ linh hoạt hoặc đáp ứng yêu cầu hàn nhiệt.
| Cấu trúc tham khảo | Đặc điểm kỹ thuật | Ứng dụng tham khảo |
|---|---|---|
| BOPP/PE | Kết hợp màng polypropylene định hướng hai chiều với lớp PE; đặc tính in và hàn phụ thuộc cấp màng. | Một số loại bao bì thực phẩm khô và hàng tiêu dùng. |
| BOPP/CPP | Kết hợp BOPP với màng polypropylene đúc; cần lựa chọn đúng cấp màng theo yêu cầu in, hàn và gia công. | Bánh kẹo, snack và một số sản phẩm đóng gói. |
| PET/PE | PET thường được sử dụng làm lớp ngoài hỗ trợ in; PE có thể đảm nhiệm chức năng hàn nhiệt. | Bao bì cần hình ảnh in rõ và đường hàn kín. |
| PET/CPP | Kết hợp PET với lớp CPP theo yêu cầu gia công, hàn nhiệt và điều kiện sử dụng. | Một số sản phẩm thực phẩm và hàng tiêu dùng. |
| PA/PE | Kết hợp polyamide (PA) với PE; có thể được cân nhắc khi cần độ dai, khả năng chống đâm thủng và hàn kín. | Túi hút chân không và một số sản phẩm cần bảo vệ cơ học. |
Cấu trúc hai lớp có thể đáp ứng nhiều nhu cầu đóng gói, nhưng không mặc nhiên phù hợp với mọi sản phẩm. Khả năng cản khí, cản hơi ẩm, chịu nhiệt và độ bền của bao bì phụ thuộc vào cấp vật liệu, độ dày, chất lượng ghép màng và điều kiện sử dụng thực tế.
Cấu trúc ba lớp hoặc nhiều lớp, thường được gọi là cấu trúc triplex hoặc multilayer, được sử dụng khi bao bì cần kết hợp nhiều đặc tính trong cùng một sản phẩm. Tùy thiết kế, cấu trúc có thể bổ sung lớp hỗ trợ in, lớp tăng cường cơ học, lớp cản hoặc lớp hàn nhiệt.
| Cấu trúc tham khảo | Đặc điểm kỹ thuật | Ứng dụng tham khảo |
|---|---|---|
| PET/AL/PE | Kết hợp PET, lá nhôm và lớp PE; lá nhôm có khả năng cản sáng, khí và hơi ẩm cao khi được tích hợp trong cấu trúc phù hợp. | Cà phê, trà và một số sản phẩm nhạy cảm với môi trường. |
| PET/MPET/PE | Kết hợp PET, màng PET mạ kim loại và lớp PE; tạo hiệu ứng ánh kim, với khả năng cản phụ thuộc chất lượng màng và cấu trúc hoàn thiện. | Bao bì cà phê, trà, thực phẩm khô và sản phẩm cần hiệu ứng ánh kim. |
| PET/PA/PE | Kết hợp các lớp vật liệu nhằm đáp ứng yêu cầu về in ấn, độ dai, khả năng chống đâm thủng và hàn nhiệt. | Một số loại thực phẩm cần cấu trúc bao bì chuyên biệt. |
| Giấy/AL/PE | Kết hợp nền giấy với lá nhôm và lớp polymer theo thiết kế. | Trà, cà phê và một số dạng bao bì giấy ghép màng. |
Lưu ý khi lựa chọn cấu trúc: AL là lá nhôm, còn MPET là màng polymer được mạ kim loại, thường là PET mạ nhôm. Hai vật liệu này có cấu tạo và đặc tính cản khác nhau nên không thể thay thế cho nhau trong mọi ứng dụng. Cấu trúc thực tế cần được lựa chọn theo yêu cầu bảo vệ sản phẩm, điều kiện đóng gói, thời hạn sử dụng dự kiến và kết quả kiểm tra phù hợp.
Tên cấu trúc như PET/AL/PE hay PET/MPET/PE là cách viết tắt các lớp vật liệu tham khảo. Khi triển khai sản xuất, cần xác định rõ thứ tự lớp, cấp vật liệu, độ dày từng lớp, hệ keo và các yêu cầu kỹ thuật liên quan.
Công nghệ ghép màng quyết định cách các lớp vật liệu được liên kết thành một cấu trúc thống nhất. Việc lựa chọn phụ thuộc vào loại màng, hệ keo hoặc polymer sử dụng, yêu cầu chất lượng liên kết và điều kiện gia công tiếp theo.
Ghép khô có dung môi là phương pháp sử dụng hệ keo có dung môi làm chất mang. Sau khi keo được phủ lên bề mặt vật liệu, màng đi qua công đoạn sấy để loại bỏ dung môi theo quy trình, sau đó được ghép với lớp vật liệu tiếp theo.
Chất lượng ghép phụ thuộc vào độ tương thích giữa keo và vật liệu, lượng keo phủ, điều kiện sấy, áp lực ghép và thời gian đóng rắn. Việc kiểm soát công đoạn sấy và đóng rắn giúp hạn chế nguy cơ tồn dư dung môi không mong muốn, đồng thời hỗ trợ ổn định chất lượng liên kết.
Phương pháp này có thể được sử dụng cho nhiều cấu trúc bao bì màng ghép, nhưng hệ keo và thông số gia công cần được lựa chọn theo yêu cầu cụ thể của từng sản phẩm.
Ghép không dung môi sử dụng hệ keo không cần dung môi hữu cơ làm chất mang. Do không phải thực hiện công đoạn sấy để bay hơi dung môi từ lớp keo, phương pháp này có thể giảm nhu cầu năng lượng sấy và công đoạn xử lý dung môi so với quy trình ghép có dung môi.
Tuy nhiên, chất lượng thành phẩm vẫn phụ thuộc vào tỷ lệ phối trộn, lượng keo, độ chính xác khi vận hành, điều kiện ghép và thời gian đóng rắn. Sau khi ghép, vật liệu có thể cần một khoảng thời gian xử lý thích hợp trước khi chuyển sang công đoạn tiếp theo.
Ghép không dung môi không mặc nhiên phù hợp với mọi cấu trúc màng. Khả năng ứng dụng cần được đánh giá theo loại vật liệu, hệ keo, yêu cầu kỹ thuật và điều kiện sử dụng cuối cùng.
Ghép đùn sử dụng polymer ở trạng thái nóng chảy làm lớp liên kết hoặc lớp phủ giữa những vật liệu tương thích. Polymer được đưa vào vùng ghép để hình thành liên kết khi nguội và ổn định theo quy trình sản xuất.
Công nghệ này được ứng dụng trong một số cấu trúc màng nhiều lớp và vật liệu giấy ghép màng. Việc lựa chọn polymer, nhiệt độ gia công và điều kiện ghép cần phù hợp với đặc tính của từng loại nền vật liệu.
Ghép đùn không đồng nghĩa với ghép bằng keo thông thường. Hai phương pháp có cách tạo liên kết và yêu cầu thiết bị khác nhau, vì vậy cần đánh giá theo cấu trúc vật liệu và năng lực công nghệ thực tế.
Ghép nhiệt sử dụng nhiệt, có thể kết hợp với áp lực, để tạo liên kết giữa các lớp vật liệu có khả năng tương thích. Phương pháp này chỉ phù hợp với những vật liệu và cấu trúc được thiết kế cho cơ chế liên kết tương ứng.
Trong thực tế, cần phân biệt công đoạn ghép các lớp vật liệu với công đoạn hàn kín miệng túi. Ghép nhiệt có thể được sử dụng trong những ứng dụng nhất định, trong khi khả năng hàn kín của bao bì thành phẩm còn phụ thuộc vào lớp hàn, nhiệt độ, áp lực và thời gian hàn.
Đối với dịch vụ in bao bì màng ghép, cấu trúc vật liệu không nên chỉ được lựa chọn dựa trên tên màng hoặc giá thành. Phương án phù hợp cần được xác định theo các yếu tố chính sau:
Đặc biệt, với bao bì tiếp xúc trực tiếp với thực phẩm, cần đánh giá toàn bộ cấu trúc bao bì, bao gồm vật liệu, mực in, keo ghép và điều kiện sử dụng theo yêu cầu áp dụng. Không nên kết luận mức độ an toàn hoặc thời hạn bảo quản chỉ dựa trên tên một loại màng.
Việc xác định đúng cấu trúc ngay từ đầu giúp doanh nghiệp lựa chọn phương án in và gia công phù hợp hơn, hạn chế sai khác giữa yêu cầu đóng gói và đặc tính của bao bì thành phẩm.
Bao bì màng ghép có thể được thiết kế theo nhiều kiểu dáng và cấu trúc để phục vụ những ngành hàng khác nhau. Việc lựa chọn cần căn cứ vào đặc tính sản phẩm, điều kiện đóng gói và yêu cầu bảo quản, thay vì sử dụng cùng một cấu trúc cho mọi ngành.
Các nhóm sản phẩm thường cân nhắc bao bì màng ghép gồm cà phê, trà, gia vị, bánh kẹo, snack, hạt dinh dưỡng, trái cây sấy và một số thực phẩm đông lạnh.
Tùy từng sản phẩm, có thể xem xét cấu trúc PET/PE, OPP/CPP, PA/PE, PET/MPET/PE hoặc PET/AL/PE. Mỗi cấu trúc có đặc tính riêng; phương án thực tế cần được xác định dựa trên yêu cầu cản khí, hơi ẩm, ánh sáng, độ bền và điều kiện đóng gói.
Với thực phẩm cần tiếp xúc trực tiếp với bao bì, vật liệu, mực in, keo ghép và quy trình sản xuất phải phù hợp với mục đích sử dụng và các yêu cầu an toàn liên quan.
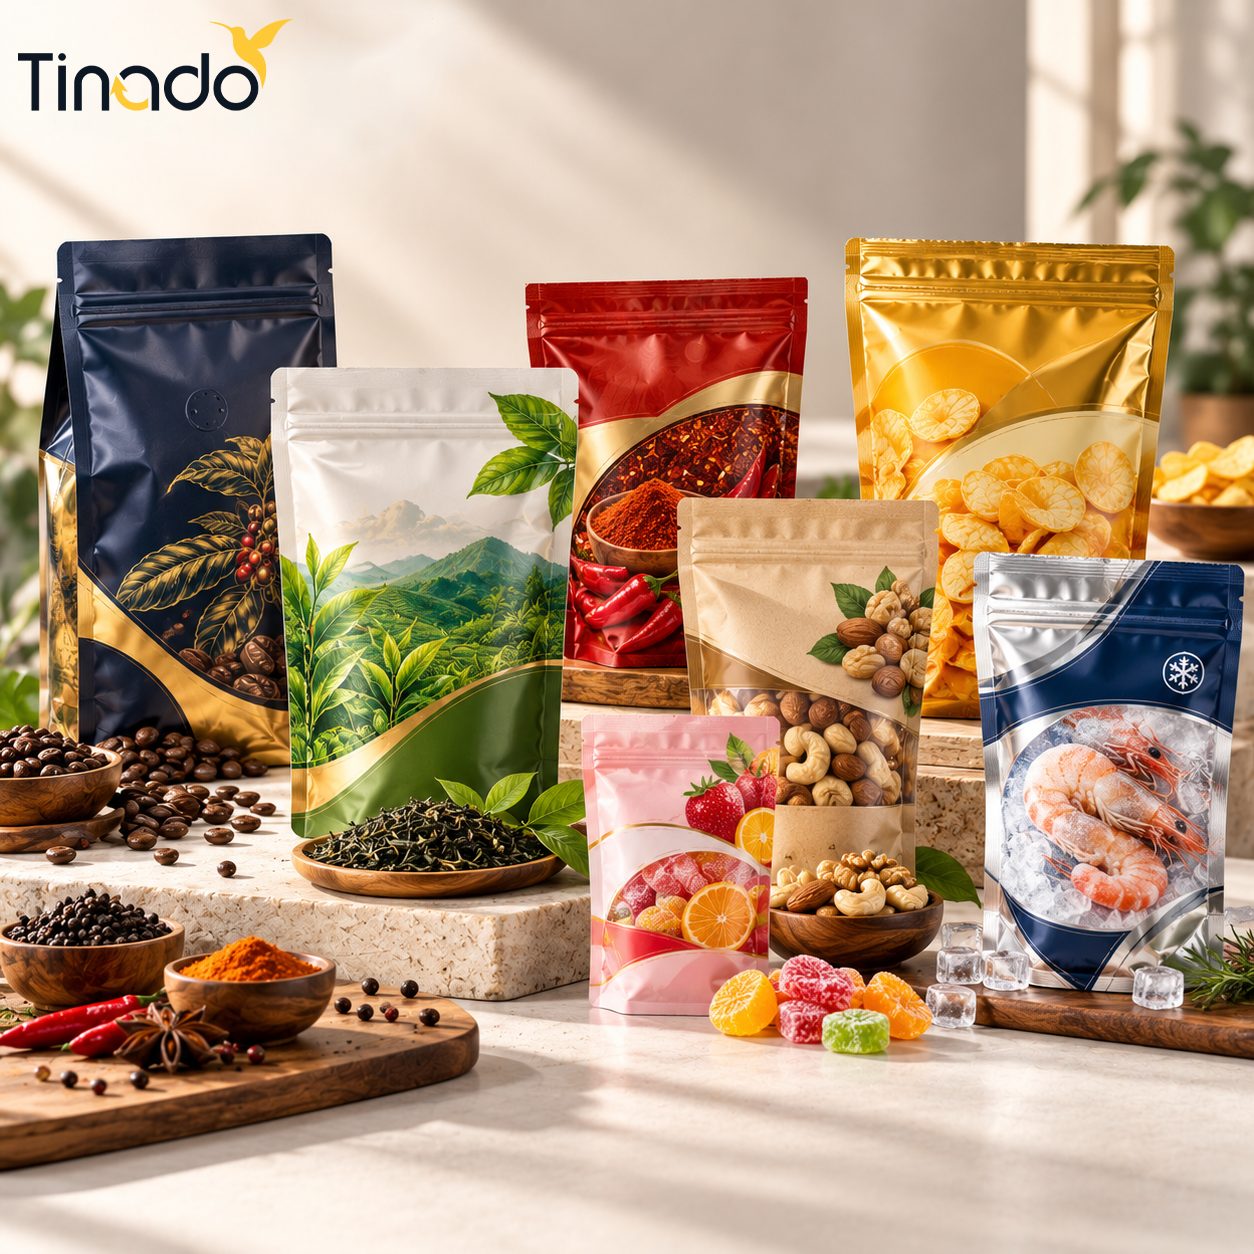
Cà phê và trà có thể nhạy cảm với oxy, hơi ẩm, ánh sáng hoặc sự thất thoát hương thơm. Vì vậy, việc lựa chọn cấu trúc bao bì cần căn cứ vào loại sản phẩm, hình thức đóng gói và thời gian bảo quản dự kiến.
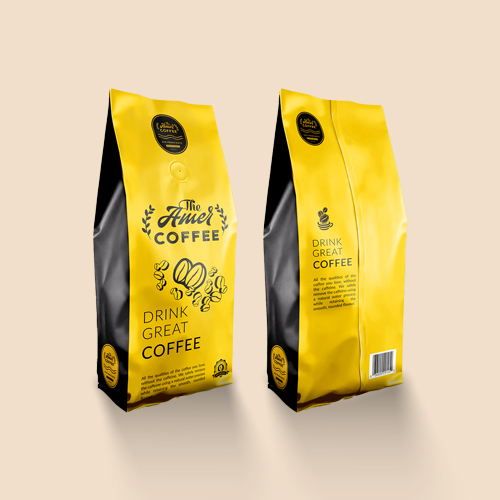
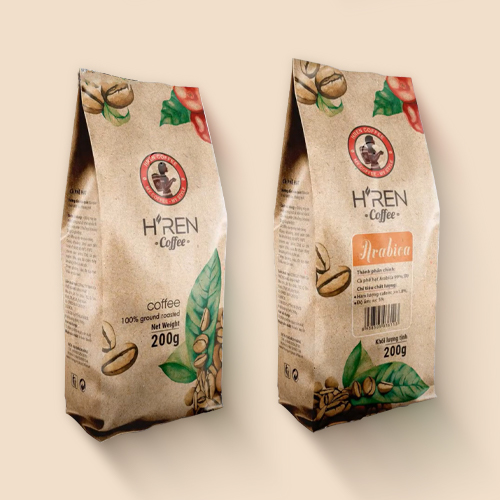
Các giải pháp có thể được xem xét gồm túi 3 biên, túi đáy đứng, túi zipper và túi tích hợp van một chiều cho những ứng dụng phù hợp. Cấu trúc PET/AL/PE hoặc PET/MPET/PE có thể được cân nhắc khi cần tăng khả năng cản; hiệu quả thực tế vẫn cần được xác nhận theo cấu trúc và điều kiện sử dụng.
Đối với cà phê rang xay, van một chiều, khóa zipper và kiểu đáy túi cần được xác định dựa trên cách đóng gói và yêu cầu sử dụng, không nên lựa chọn chỉ vì yếu tố hình thức.
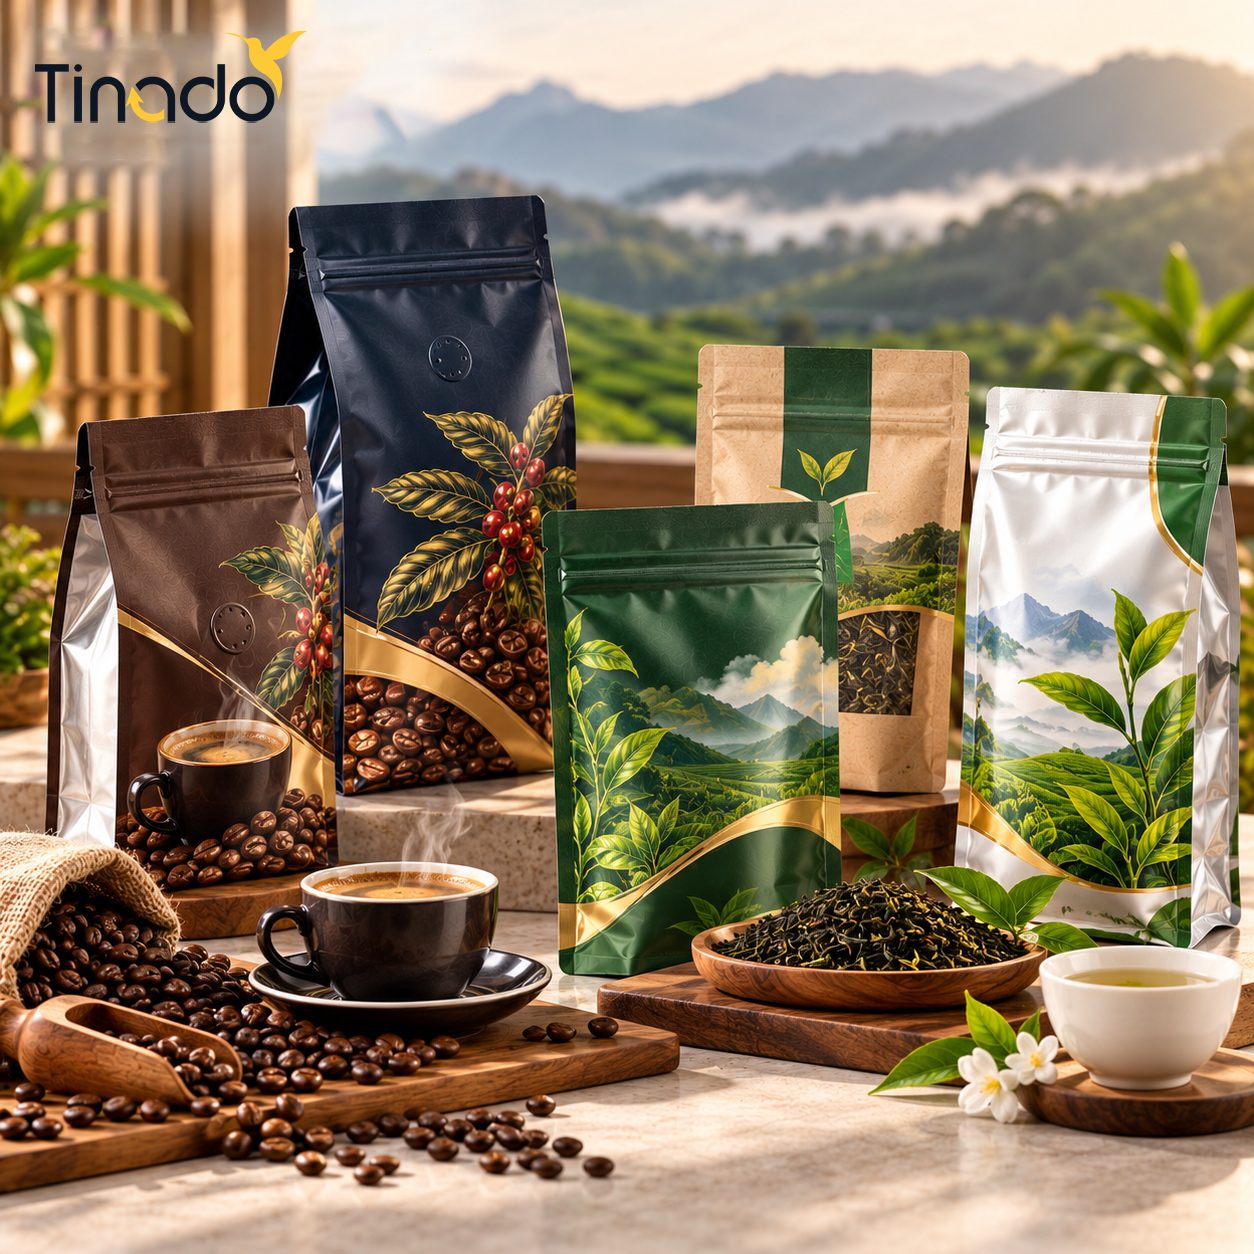
Một số sản phẩm như mặt nạ, khăn ướt, bột mỹ phẩm, dầu gội dạng gói hoặc các sản phẩm tiêu dùng đóng gói nhỏ có thể sử dụng bao bì màng ghép phù hợp.
Thiết kế in ấn thường chú trọng màu sắc thương hiệu, logo, tên sản phẩm và cách trình bày thông tin. Cấu trúc vật liệu phải đáp ứng đặc tính của sản phẩm bên trong và điều kiện sử dụng tương ứng.
Với mỹ phẩm hoặc các sản phẩm có thành phần nhạy cảm, cần đánh giá khả năng tương thích của vật liệu với công thức sản phẩm trước khi chốt cấu trúc bao bì.
Một số sản phẩm dạng bột, hạt, vật tư hoặc hàng hóa công nghiệp có thể sử dụng bao bì màng ghép nếu cấu trúc đáp ứng được yêu cầu về tải trọng, độ kín và điều kiện vận chuyển.
Đối với nhóm này, cần xác định trọng lượng đóng gói, hình dạng sản phẩm, nguy cơ đâm thủng, điều kiện lưu kho và đặc tính của sản phẩm bên trong. Với hóa chất hoặc vật liệu có yêu cầu tương thích riêng, phải xác minh khả năng phù hợp của cấu trúc bao bì trước khi sử dụng.
Các nhóm ngành trên là những ứng dụng có thể xem xét cho bao bì màng ghép. Quy cách thực tế và khả năng cung ứng cần được xác nhận theo từng sản phẩm và đơn hàng.
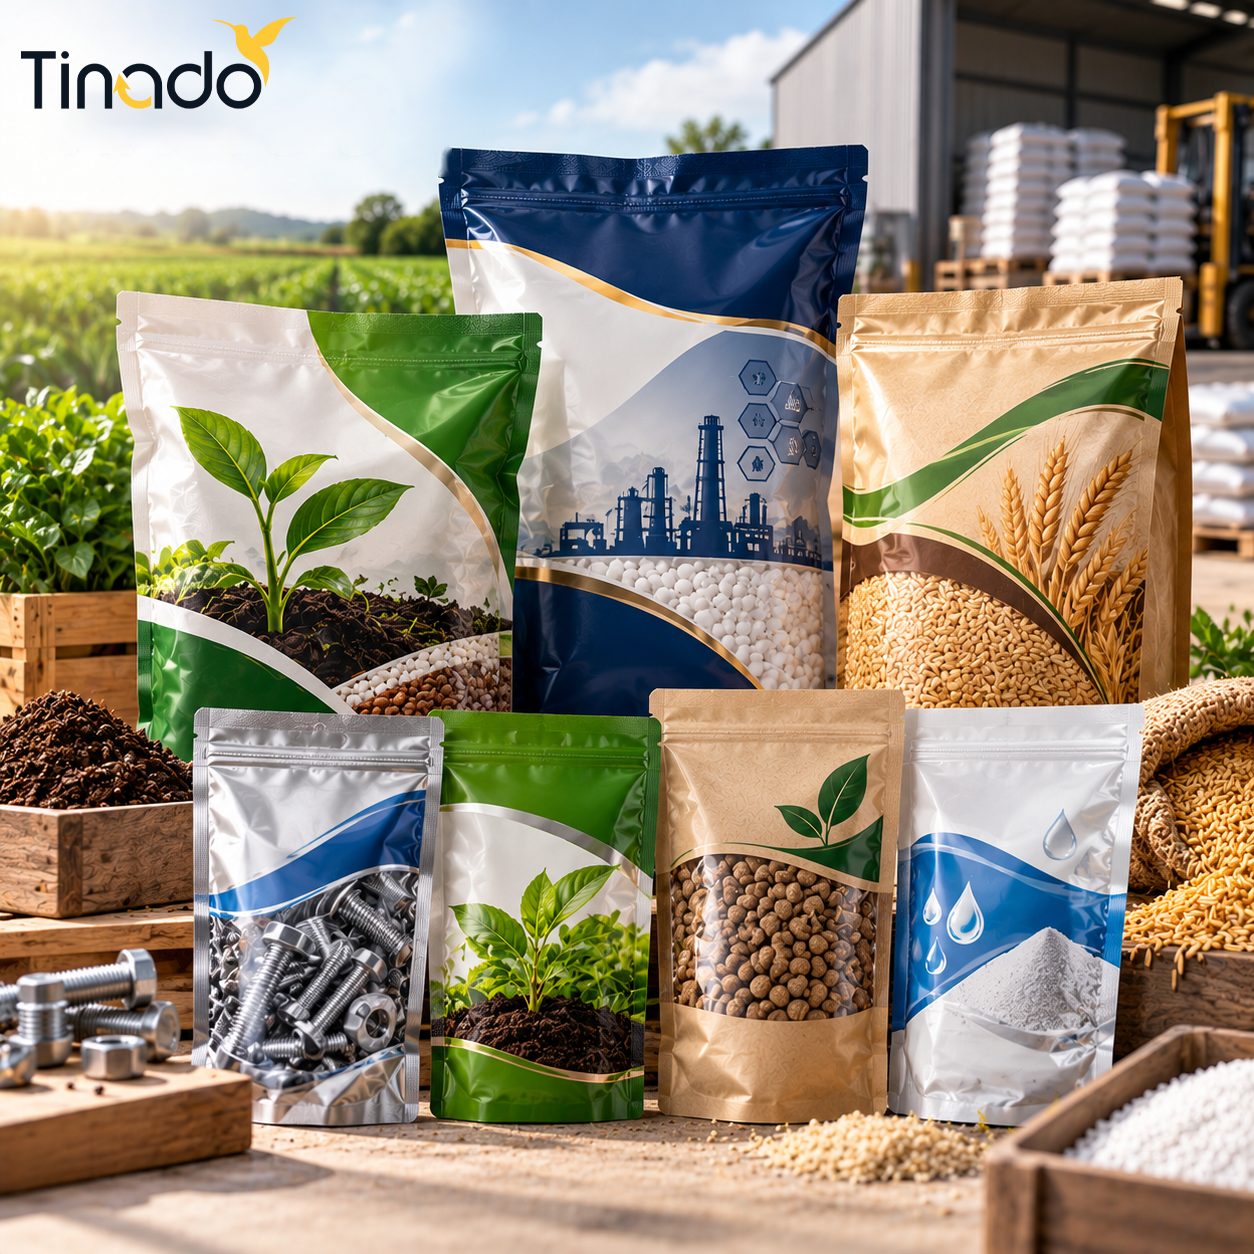
Trong sản xuất bao bì màng ghép, mỗi loại vật liệu được lựa chọn dựa trên chức năng trong cấu trúc tổng thể, thay vì chỉ xét riêng đặc tính của từng màng. Vật liệu lớp ngoài thường hỗ trợ in ấn và thể hiện hình ảnh thương hiệu; lớp chức năng có thể tăng độ bền hoặc khả năng cản; lớp trong thường được thiết kế để hàn nhiệt và tiếp xúc với sản phẩm khi đáp ứng yêu cầu sử dụng.
Dưới đây là các vật liệu thường được sử dụng trong cấu trúc bao bì màng ghép và những yếu tố cần lưu ý khi lựa chọn:
| Vật liệu | Vai trò trong cấu trúc bao bì | Đặc điểm và lưu ý khi lựa chọn |
|---|---|---|
| PET (Polyethylene Terephthalate) | Thường làm lớp ngoài, hỗ trợ in ấn và tăng độ ổn định cho cấu trúc. | Có độ bền cơ học và độ ổn định kích thước tốt. Cần lựa chọn cấp màng, độ dày và xử lý bề mặt phù hợp với mực in, keo ghép và quy trình gia công. |
| BOPP/OPP (màng polypropylene định hướng) | Thường được sử dụng làm lớp ngoài hoặc lớp mang hình ảnh in. | Có thể đáp ứng yêu cầu về độ trong, độ cứng và hình thức bao bì. Khả năng hàn nhiệt phụ thuộc vào loại màng, lớp phủ hoặc cấp màng chuyên dụng và cấu trúc hoàn thiện. |
| PE (Polyethylene) | Thường dùng làm lớp hàn nhiệt hoặc lớp tiếp xúc với sản phẩm. | Có độ linh hoạt và khả năng hàn nhiệt phù hợp với nhiều ứng dụng. Cần chọn loại PE theo yêu cầu về độ bền, nhiệt độ hàn, điều kiện đóng gói và tính tương thích với sản phẩm. |
| CPP (Cast Polypropylene) | Có thể làm lớp trong hoặc lớp hàn nhiệt trong cấu trúc phù hợp. | Đặc tính hàn và khả năng chịu nhiệt phụ thuộc cấp màng. Cần kiểm tra sự tương thích với vật liệu ghép, thiết bị đóng gói và điều kiện sử dụng thực tế. |
| PA (Polyamide) | Bổ sung độ dai và khả năng chống đâm thủng trong những cấu trúc cần tăng cường cơ học. | Thường được cân nhắc cho bao bì cần độ bền cơ học hoặc khả năng chịu tác động trong quá trình vận chuyển. Hiệu quả thực tế phụ thuộc cấp màng, điều kiện môi trường và các lớp vật liệu kết hợp. |
| AL (lá nhôm) | Là lớp cản, hỗ trợ hạn chế tác động của ánh sáng, oxy và hơi ẩm. | Có khả năng cản cao khi được tích hợp đúng cách trong cấu trúc bao bì. Cần kiểm soát chất lượng lá nhôm, nguy cơ lỗ kim, nếp gấp và độ nguyên vẹn của thành phẩm. |
| MPET (màng PET mạ kim loại) | Tạo hiệu ứng ánh kim và tăng khả năng cản so với màng nền chưa mạ trong điều kiện phù hợp. | Thường được sử dụng khi cần kết hợp hình thức ánh kim với yêu cầu cản nhất định. Khả năng cản thực tế phụ thuộc chất lượng lớp mạ, quá trình gia công và cấu trúc ghép; không tương đương hoàn toàn với lá nhôm. |
| Giấy ghép màng | Kết hợp bề mặt giấy với một hoặc nhiều lớp vật liệu khác để đáp ứng yêu cầu về hình thức và công năng. | Phù hợp với một số thiết kế bao bì cần diện mạo giấy. Cần xác định rõ lớp ghép, khả năng chống ẩm, yêu cầu hàn kín và phương án xử lý sau sử dụng. |
Không có một loại vật liệu nào phù hợp cho tất cả các dòng bao bì. Chẳng hạn, PET có thể được lựa chọn để hỗ trợ in ấn, PE hoặc CPP có thể đảm nhiệm chức năng hàn nhiệt, trong khi AL hoặc MPET được cân nhắc khi cần tăng khả năng cản. Tuy nhiên, vai trò của từng lớp còn tùy thuộc vào cấu trúc được thiết kế.
Đối với nhu cầu in bao bì màng ghép theo yêu cầu, phương án vật liệu cần được xác định dựa trên đặc tính sản phẩm, yêu cầu tiếp xúc, phương pháp đóng gói, điều kiện bảo quản, quy cách túi và ngân sách dự kiến. Khi cần kiểm soát chất lượng chặt chẽ, doanh nghiệp nên thống nhất cụ thể loại vật liệu, thứ tự các lớp, độ dày và yêu cầu kỹ thuật của bao bì thành phẩm trước khi sản xuất.
Kích thước bao bì màng ghép được thiết kế theo đặc tính sản phẩm, khối lượng đóng gói, kiểu dáng túi và yêu cầu vận hành của thiết bị đóng gói. Tùy nhu cầu sử dụng, doanh nghiệp có thể lựa chọn túi dạng phẳng, túi hàn ba biên, túi zipper, túi đáy đứng, túi xếp hông hoặc bao bì sản xuất từ màng ghép dạng cuộn.
Không có một quy cách kích thước cố định phù hợp cho tất cả sản phẩm. Cùng một khối lượng đóng gói, các sản phẩm dạng bột, hạt, lát hoặc có hình dạng cồng kềnh có thể cần kích thước túi khác nhau do khác biệt về thể tích và đặc tính vật liệu.
Dưới đây là một số quy cách thường được sử dụng làm điểm khởi đầu khi thiết kế bao bì màng ghép. Kích thước thực tế cần được kiểm tra lại theo sản phẩm và yêu cầu sản xuất trước khi chốt bản vẽ.
| Kiểu túi | Kích thước tham khảo (rộng × cao) | Ứng dụng tham khảo |
|---|---|---|
| Túi phẳng, hàn ba biên | 5 × 8 cm | Gói nhỏ, mẫu thử hoặc sản phẩm định lượng nhỏ. |
| Túi phẳng, hàn ba biên | 7 × 10 cm | Gia vị, bột và sản phẩm đóng gói nhỏ. |
| Túi phẳng, hàn ba biên | 10 × 15 cm | Trà, snack mini và thực phẩm khô. |
| Túi phẳng, hàn ba biên | 12 × 18 cm | Cà phê, trà và các loại hạt. |
| Túi phẳng, hàn ba biên | 15 × 20 cm | Bánh kẹo, hạt khô và thực phẩm đóng gói. |
| Túi phẳng, hàn ba biên | 18 × 26 cm | Thực phẩm khô và sản phẩm có thể tích lớn hơn. |
| Túi phẳng, hàn ba biên | 20 × 30 cm | Nông sản, thực phẩm và các sản phẩm đóng gói cỡ lớn. |
| Túi phẳng, hàn ba biên | 25 × 35 cm | Nông sản, nguyên liệu và sản phẩm cần bao bì khổ lớn. |
| Túi phẳng, hàn ba biên | 30 × 40 cm | Một số sản phẩm công nghiệp hoặc hàng đóng gói khối lượng lớn. |
Các kích thước trên là quy cách tham khảo, không phải tiêu chuẩn bắt buộc hoặc cam kết về sức chứa. Khả năng chứa thực tế còn phụ thuộc vào mật độ, hình dạng sản phẩm, phần mép hàn và khoảng trống cần thiết khi đóng gói.
Với túi zipper hoặc túi đáy đứng, ngoài chiều rộng và chiều cao, cần xác định thêm kích thước phần đáy để đảm bảo túi có đủ thể tích và khả năng đứng ổn định sau khi chứa sản phẩm.
| Kiểu túi | Quy cách tham khảo (rộng × cao + đáy) | Khối lượng đóng gói tham khảo | Lưu ý |
|---|---|---|---|
| Túi đáy đứng | 12 × 20 + đáy 4 cm | Khoảng 100–250 g | Phù hợp để xem xét cho một số sản phẩm khô. |
| Túi đáy đứng hoặc zipper đáy đứng | 15 × 22 + đáy 5 cm | Khoảng 250–500 g | Cần kiểm tra thể tích và khoảng trống hàn túi. |
| Túi đáy đứng hoặc zipper đáy đứng | 18 × 26 + đáy 5 cm | Khoảng 500 g–1 kg | Phù hợp để khảo sát quy cách cho một số loại hạt, thực phẩm khô. |
| Túi đáy đứng hoặc zipper đáy đứng | 20 × 30 + đáy 6 cm | Khoảng 1–2 kg | Cần đánh giá độ bền màng, đáy túi và tải trọng thực tế. |
Lưu ý: Mức khối lượng trong bảng chỉ mang tính định hướng. Không thể suy ra chính xác sức chứa chỉ từ kích thước túi, vì cà phê hạt, bột, trà, hạt điều và snack có mật độ, hình dạng khác nhau. Với túi có xếp hông, cần xác định riêng chiều rộng hông; với túi zipper, phải tính đến vị trí khóa kéo, đường hàn và khoảng trống phía trên miệng túi.
Đối với bao bì màng ghép dạng cuộn dùng trên máy đóng gói tự động, quy cách không chỉ được xác định bằng chiều rộng và chiều dài cuộn. Các thông số kỹ thuật cần thống nhất gồm:
Vì mỗi dây chuyền đóng gói có thể sử dụng thông số khác nhau, doanh nghiệp nên cung cấp thông tin máy hoặc bản vẽ kỹ thuật trước khi chốt quy cách màng cuộn.
Để hạn chế sai lệch giữa bản thiết kế và sản phẩm thực tế, doanh nghiệp nên xác định kích thước theo các bước sau:
Nếu chưa có kích thước cụ thể, doanh nghiệp có thể bắt đầu từ khối lượng và loại sản phẩm cần đóng gói, sau đó thử nghiệm với quy cách dự kiến để xác định kích thước phù hợp. Việc chốt đúng kích thước ngay từ đầu giúp hạn chế hao hụt vật liệu, tránh bất tiện khi đóng gói và đảm bảo bao bì đáp ứng yêu cầu trưng bày, vận chuyển.
Kiểu dáng là một trong những thông số quan trọng khi thiết kế và sản xuất bao bì màng ghép. Kết cấu túi ảnh hưởng trực tiếp đến thể tích chứa, diện tích thể hiện hình ảnh in, khả năng đứng trên kệ, phương pháp đóng gói và cách người dùng mở bao bì.
Tùy đặc tính sản phẩm, mục đích sử dụng và thiết bị đóng gói, doanh nghiệp có thể lựa chọn túi phẳng, túi đáy đứng, túi hàn lưng giữa, túi đáy phẳng hoặc túi có xếp hông. Ngoài kết cấu cơ bản, một số tính năng như khóa zipper cũng có thể được tích hợp để tăng tính tiện dụng.
| Kiểu bao bì | Đặc điểm kết cấu | Ứng dụng tham khảo | Thông số cần lưu ý |
|---|---|---|---|
| Túi hàn 3 biên | Túi phẳng được hàn kín ba cạnh, chừa một cạnh để nạp sản phẩm và hàn hoàn thiện sau khi đóng gói. | Gia vị, trà, cà phê, bột, thực phẩm khô và gói định lượng nhỏ. | Chiều rộng, chiều cao, chiều rộng mép hàn và vị trí mở túi. |
| Túi hàn 4 biên | Hai mặt vật liệu được hàn kín ở cả bốn cạnh, tạo thành dạng gói phẳng. | Gói dùng một lần, bột, gia vị, sản phẩm mẫu và một số sản phẩm định lượng nhỏ. | Kích thước thành phẩm, vùng hàn, vị trí nạp sản phẩm và yêu cầu chống rò rỉ. |
| Túi đáy đứng | Có phần đáy mở rộng hoặc tạo hình để túi có thể đứng trên mặt phẳng khi được nạp sản phẩm. | Cà phê, trà, các loại hạt, snack và hàng tiêu dùng. | Chiều rộng, chiều cao, chiều sâu đáy, độ ổn định khi trưng bày và cấu tạo đường hàn đáy. |
| Túi hàn lưng giữa | Màng được tạo thành dạng ống và hàn dọc ở giữa mặt sau; hai đầu túi được đóng kín theo thiết kế. | Bánh kẹo, snack, thực phẩm khô và các sản phẩm đóng gói bằng máy. | Chiều rộng túi, bước lặp, vị trí đường hàn lưng và khả năng tương thích với máy đóng gói. |
| Túi đáy phẳng | Có phần đáy phẳng tương đối rõ, kết hợp mặt trước, mặt sau và các phần hông để tạo dáng túi gần giống khối hộp. | Cà phê, trà, thực phẩm khô và các sản phẩm cần hình thức trưng bày chỉn chu. | Kích thước đáy, chiều rộng hông, vị trí đường hàn và độ ổn định khi chứa sản phẩm. |
| Túi xếp hông | Có phần màng gấp ở một hoặc hai bên hông, mở rộng thể tích khi chứa sản phẩm. | Cà phê, trà, gạo, bột, nông sản và một số nguyên liệu đóng gói. | Chiều rộng mặt túi, chiều sâu hông, dung tích thực tế và phương pháp hàn kín. |
Các kiểu túi trên có thể có nhiều biến thể thiết kế. Chẳng hạn, túi đáy đứng và túi đáy phẳng đều có khả năng đứng trên kệ nhưng khác nhau về hình dạng đáy, cấu tạo hông và cách tạo hình thành phẩm. Vì vậy, khi đặt in bao bì màng ghép, doanh nghiệp nên thống nhất kiểu túi cụ thể bằng mẫu thực tế hoặc bản vẽ kỹ thuật thay vì chỉ xác định tên gọi.
Bên cạnh kết cấu cơ bản, bao bì màng ghép có thể được bổ sung các tính năng nhằm đáp ứng yêu cầu sử dụng và đóng gói.
Túi tích hợp khóa zipper
Khóa zipper cho phép người dùng mở và đóng lại miệng túi sau lần mở đầu tiên. Tính năng này thường được cân nhắc cho cà phê, trà, các loại hạt, bánh kẹo và thực phẩm khô được sử dụng nhiều lần.
Zipper có thể được tích hợp trên những kiểu túi phù hợp, chẳng hạn túi đáy đứng hoặc một số loại túi phẳng. Tuy nhiên, khóa zipper không đồng nghĩa với khả năng kín khí hoặc chống ẩm tuyệt đối. Hiệu quả bảo quản phụ thuộc vào toàn bộ cấu trúc vật liệu, chất lượng đường hàn, thiết kế khóa và điều kiện sử dụng.
Túi có đường xé hoặc khía xé
Đường xé hoặc khía xé được bố trí để hỗ trợ người dùng mở bao bì thuận tiện hơn. Vị trí và khả năng xé cần được tính toán phù hợp với cấu trúc màng, đường hàn và cách sử dụng sản phẩm, tránh làm ảnh hưởng đến độ kín của bao bì trước khi mở.
Túi có van hoặc phụ kiện chuyên dụng
Một số bao bì chuyên biệt có thể tích hợp van thoát khí, vòi rót hoặc phụ kiện khác theo yêu cầu sản phẩm. Việc lựa chọn cần xét đến mục đích sử dụng, vị trí lắp, khả năng liên kết với màng và yêu cầu kiểm soát độ kín của thành phẩm.
Không phải mọi cấu trúc màng ghép đều phù hợp với tất cả phụ kiện. Khả năng tích hợp cần được xác nhận dựa trên kết cấu túi và phương án gia công thực tế.
Khác với túi được gia công thành phẩm trước khi giao hàng, màng ghép in dạng cuộn được cung cấp dưới dạng cuộn vật liệu để đưa vào dây chuyền tạo túi, chiết rót và đóng gói. Đây là phương án thường được xem xét khi doanh nghiệp sử dụng máy đóng gói tự động hoặc cần sản xuất bao bì liên tục theo quy trình riêng.
Các thông số cần xác định gồm:
Trước khi sản xuất màng cuộn, doanh nghiệp nên cung cấp thông số máy đóng gói hoặc bản vẽ kỹ thuật để thống nhất khổ màng, bước lặp, chiều cuốn và vị trí hình in. Sai khác ở các thông số này có thể ảnh hưởng đến khả năng cấp màng, cắt túi và căn chỉnh hình in trên dây chuyền.
Để lựa chọn kiểu dáng bao bì màng ghép phù hợp, doanh nghiệp cần làm rõ các yếu tố sau:
Việc xác định kiểu túi trước khi chốt vật liệu và thiết kế in giúp thống nhất quy cách ngay từ đầu, hạn chế sai lệch khi gia công và đảm bảo bao bì phù hợp hơn với quy trình đóng gói thực tế.
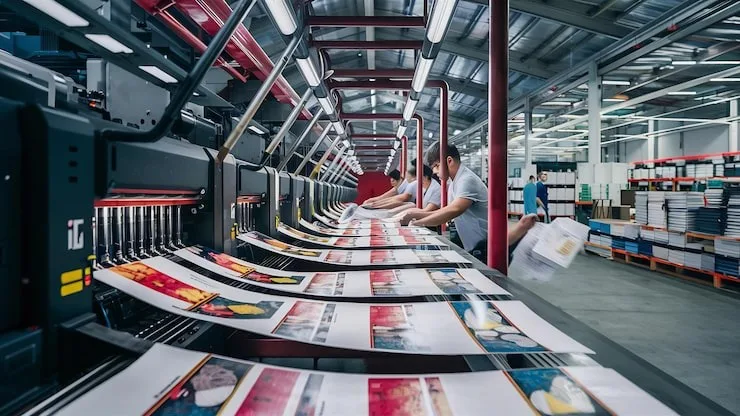
Công nghệ in là công đoạn quyết định khả năng thể hiện hình ảnh thương hiệu, độ chính xác màu sắc và tính ổn định của hình in trên vật liệu bao bì mềm. Đối với bao bì màng ghép, công nghệ in cần được lựa chọn đồng bộ với loại màng nền, cấu trúc vật liệu, phương pháp ghép màng và sản lượng dự kiến.
Hai công nghệ thường được cân nhắc trong sản xuất bao bì màng ghép là in ống đồng (Rotogravure) và in Flexo (Flexographic Printing). Mỗi công nghệ có nguyên lý truyền mực, chi phí chuẩn bị khuôn in và điều kiện vận hành khác nhau. Phương án phù hợp cần được xác định dựa trên yêu cầu thiết kế và hiệu quả sản xuất của từng đơn hàng.
In ống đồng là công nghệ in sử dụng trục in có các ô lõm được khắc trên bề mặt để chứa và truyền mực lên vật liệu. Trong quá trình in, dao gạt mực loại bỏ phần mực dư trên bề mặt trục, giữ lại lượng mực trong các ô khắc để truyền lên màng khi tiếp xúc với vật liệu.
Công nghệ này được sử dụng phổ biến trong sản xuất bao bì mềm dạng cuộn, đặc biệt với các đơn hàng có sản lượng lớn hoặc cần duy trì tính nhất quán của hình ảnh qua nhiều chu kỳ sản xuất.
Đặc điểm của in ống đồng:
In ống đồng thường đáng cân nhắc khi doanh nghiệp đặt in bao bì màng ghép với sản lượng lớn, thiết kế tương đối ổn định và yêu cầu chất lượng hình ảnh đồng nhất. Tuy nhiên, tính kinh tế thực tế còn phụ thuộc chiều dài đơn hàng, số màu, số phiên bản thiết kế và chi phí chuẩn bị trục in.
In Flexo sử dụng bản in nổi, thường làm từ vật liệu polymer hoặc photopolymer, để truyền mực lên bề mặt vật liệu. Phần tử in nổi tiếp xúc với vật liệu theo thiết kế, tạo thành hình ảnh sau khi mực được truyền và khô hoặc đóng rắn theo hệ mực sử dụng.
Trong ngành bao bì mềm, Flexo có thể được sử dụng để in trên các loại màng hoặc vật liệu dạng cuộn tương thích với thiết bị. Khả năng đáp ứng thiết kế phụ thuộc vào chất lượng bản in, hệ mực, vật liệu nền và điều kiện vận hành máy.
Đặc điểm của in Flexo:
Flexo có thể là phương án phù hợp với nhiều dạng đơn hàng bao bì cuộn. Tuy nhiên, không nên mặc định công nghệ này chỉ phù hợp với thiết kế đơn giản hoặc luôn có giá thành thấp hơn in ống đồng. Việc lựa chọn cần dựa trên yêu cầu chất lượng, sản lượng, số lượng phiên bản và tổng chi phí chuẩn bị sản xuất.
| Tiêu chí | In ống đồng | In Flexo |
|---|---|---|
| Phần tử in | Trục in có các ô khắc lõm chứa mực. | Bản in nổi, thường là polymer hoặc photopolymer. |
| Công cụ chuẩn bị | Trục in được chế tạo hoặc khắc theo thiết kế. | Bản in được chế tạo theo thiết kế. |
| Sản lượng cần xem xét | Thường có lợi thế khi sản lượng lớn và thiết kế ổn định. | Có thể phù hợp với nhiều mức sản lượng, tùy thiết bị và công việc. |
| Thể hiện hình ảnh | Có khả năng tái tạo hình ảnh chi tiết và vùng chuyển sắc khi thông số được kiểm soát phù hợp. | Chất lượng phụ thuộc bản in, hệ mực, thiết bị và thông số vận hành. |
| Thay đổi thiết kế | Có thể phát sinh chi phí chế tạo hoặc điều chỉnh trục in. | Cần chuẩn bị hoặc thay đổi bản in tương ứng. |
| Yếu tố ảnh hưởng đến giá | Số màu, chi phí trục in, sản lượng, vật liệu và yêu cầu chất lượng. | Số màu, chi phí bản in, sản lượng, vật liệu và yêu cầu chất lượng. |
Lưu ý: Không có một công nghệ in tối ưu cho mọi đơn hàng. Việc lựa chọn in ống đồng hay in Flexo cần dựa trên thiết kế bao bì, sản lượng, loại màng, yêu cầu thể hiện màu sắc, chi phí chuẩn bị và khả năng gia công sau in.
Sản xuất bao bì màng ghép là quá trình kết hợp nhiều công đoạn, từ chuẩn bị vật liệu nền, in hình ảnh, ghép các lớp màng đến chia cuộn hoặc tạo túi thành phẩm. Trình tự cụ thể thay đổi theo cấu trúc bao bì, loại vật liệu và phương pháp sản xuất; không phải mọi đơn hàng đều cần thực hiện tất cả công đoạn tại cùng một cơ sở.
Trước khi sản xuất, cần xác định quy cách bao bì, kiểu túi, kích thước, cấu trúc vật liệu, độ dày, yêu cầu in và phương pháp đóng gói. Trên cơ sở đó, vật liệu nền được lựa chọn hoặc sản xuất theo thông số kỹ thuật phù hợp.
Đối với những cấu trúc sử dụng màng polymer thổi, hạt nhựa được gia nhiệt và đùn qua đầu khuôn để tạo thành màng theo quy trình thổi màng. Các thông số như loại nhựa, khổ màng, độ dày và độ ổn định cần được kiểm soát theo yêu cầu sản phẩm.
Theo thông tin năng lực sản xuất được cung cấp cho nội dung dự án, cơ sở sản xuất có 13 máy thổi màng, 17 đầu thổi Polystar và dải độ dày được nêu khoảng 13–170 micron tùy quy cách. Các thông số này cần được xác nhận về cơ sở áp dụng, tình trạng năng lực hiện tại và phạm vi sản phẩm trước khi công bố như năng lực chính thức của Tinado.
Lưu ý rằng nhiều đơn hàng sử dụng màng PET, BOPP, PA, lá nhôm hoặc vật liệu chuyên dụng đã được sản xuất từ trước. Vì vậy, công đoạn thổi màng không nhất thiết xuất hiện trong toàn bộ quy trình sản xuất bao bì màng ghép.
File thiết kế cần được kiểm tra trước khi đưa vào sản xuất, bao gồm kích thước, hệ màu, độ phân giải hình ảnh, nội dung chữ, vùng chừa hàn, vị trí cắt và bước lặp hình in đối với bao bì cuộn.
Tùy công nghệ in, dữ liệu thiết kế được chuyển thành thông số chế tạo trục in hoặc bản in Flexo. Những yếu tố cần thống nhất gồm số màu, mẫu màu duyệt, vị trí hình in và các yêu cầu kỹ thuật đặc thù của từng loại màng.
Đối với cấu trúc in ngược, hình ảnh thường được in lên mặt thích hợp của lớp màng ngoài trước khi ghép với các lớp tiếp theo. Cách bố trí này giúp lớp mực nằm giữa các lớp vật liệu sau khi ghép, hạn chế tiếp xúc trực tiếp với tác động cơ học bên ngoài khi cấu trúc được thiết kế đúng.
Màng nền được đưa qua máy in ống đồng hoặc Flexo theo phương án đã thống nhất. Trong quá trình in, cần kiểm soát lượng mực, độ khô hoặc đóng rắn của mực theo hệ sử dụng, độ chính xác đăng ký màu và vị trí hình in.
Với bao bì in cuộn, bước lặp hình ảnh cần tương thích với thiết kế túi và phương pháp tạo hình ở công đoạn tiếp theo. Việc kiểm tra mẫu in giúp phát hiện sớm các sai lệch về màu sắc, nội dung, kích thước hoặc vị trí trước khi chuyển sang ghép màng.
Tùy cấu trúc và thiết kế, có thể sử dụng phương án in ngược hoặc in bề mặt. Phương án cụ thể cần được xác định từ đầu vì ảnh hưởng đến lựa chọn vật liệu, mực in, trình tự ghép và yêu cầu sử dụng thành phẩm.
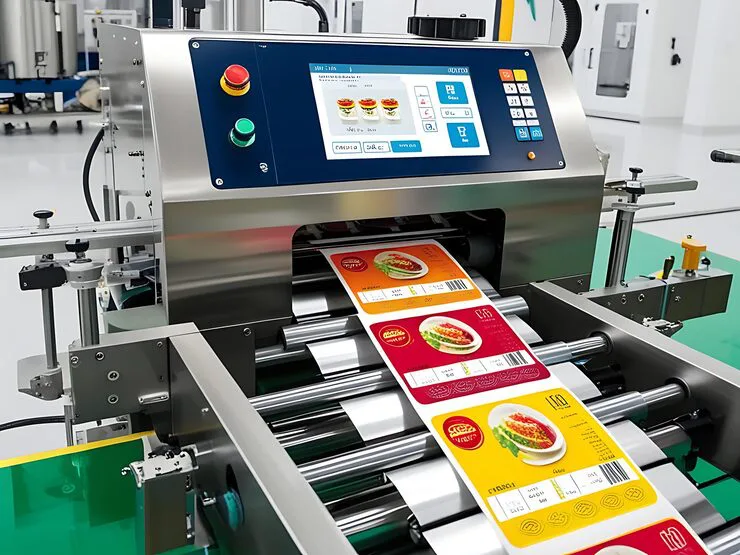
Sau khi in, màng được kết hợp với một hoặc nhiều lớp vật liệu khác để hình thành cấu trúc bao bì theo yêu cầu. Tùy thiết kế, công đoạn ghép có thể sử dụng keo chuyên dụng hoặc phương pháp ghép đùn phù hợp.
Các thông số cần kiểm soát gồm tính tương thích giữa vật liệu, hệ keo hoặc polymer liên kết, lượng keo, điều kiện ghép và chất lượng liên kết. Với cấu trúc có yêu cầu chức năng cản hoặc hàn nhiệt, cần đảm bảo vật liệu được phối hợp phù hợp với công năng dự kiến của bao bì.
Không phải cấu trúc nào cũng sử dụng cùng một hệ keo hoặc phương pháp ghép. Việc lựa chọn công nghệ cần dựa trên vật liệu thực tế và yêu cầu kỹ thuật của sản phẩm.
Đối với cấu trúc sử dụng keo ghép cần đóng rắn, cuộn màng được xử lý trong điều kiện và thời gian phù hợp trước khi chuyển sang công đoạn tiếp theo. Quá trình này giúp hệ keo đạt mức đóng rắn cần thiết và ổn định tính chất liên kết giữa các lớp.
Thời gian xử lý không cố định cho tất cả đơn hàng mà phụ thuộc loại keo, cấu trúc màng, điều kiện nhiệt độ, môi trường và hướng dẫn kỹ thuật của nhà cung cấp. Vì vậy, cần tuân thủ thông số áp dụng cho từng hệ vật liệu thay vì mặc định một thời gian ủ chung.
Trong giai đoạn này, việc kiểm soát chất lượng liên kết và điều kiện xử lý giúp giảm nguy cơ bong tách lớp hoặc phát sinh lỗi khi chia cuộn và tạo túi.
Sau khi đạt yêu cầu xử lý, màng ghép có thể được chia thành các cuộn theo khổ và bước lặp đã xác định. Tùy đơn hàng, vật liệu sau đó được cung cấp dưới dạng cuộn cho máy đóng gói hoặc chuyển sang công đoạn gia công túi.
Các công đoạn tạo túi có thể gồm hàn biên, tạo đáy, tạo hông, hàn lưng giữa, lắp khóa zipper, tạo đường xé hoặc gia công các chi tiết khác theo quy cách đã duyệt. Thông số hàn và hình dạng thành phẩm cần phù hợp với cấu trúc màng và phương pháp sử dụng.
Với màng cuộn dùng trên máy đóng gói tự động, khổ cuộn, chiều cuốn, bước lặp, dấu định vị và khả năng hàn nhiệt phải tương thích với thiết bị tiếp nhận. Với túi thành phẩm, cần kiểm tra kích thước, vị trí đường hàn và độ đồng đều giữa các túi.
Trước khi bàn giao, bao bì cần được kiểm tra theo tiêu chí kỹ thuật đã thống nhất. Các hạng mục có thể bao gồm:
Phạm vi kiểm tra cụ thể cần được xác định theo yêu cầu của đơn hàng. Đối với bao bì tiếp xúc trực tiếp với thực phẩm, việc đánh giá sự phù hợp phải xem xét toàn bộ cấu trúc vật liệu, mực in, keo ghép và điều kiện sử dụng theo quy định áp dụng, không chỉ dựa vào kết quả kiểm tra ngoại quan.
Việc kiểm soát xuyên suốt từ vật liệu, in ấn, ghép màng đến tạo túi giúp hạn chế sai lệch giữa thiết kế và thành phẩm, đồng thời hỗ trợ doanh nghiệp lựa chọn phương án bao bì phù hợp hơn với quy trình đóng gói thực tế.
Gia công sau in bao bì màng ghép là tập hợp các công đoạn được thực hiện sau hoặc kết hợp với quá trình in nhằm hoàn thiện cấu trúc vật liệu, hình thức bề mặt và quy cách bao bì theo yêu cầu sử dụng. Tùy thiết kế sản phẩm, quy trình có thể bao gồm ghép màng, xử lý bề mặt, chia cuộn, tạo hình túi, hàn kín và bổ sung các chi tiết chức năng.
Việc lựa chọn phương án gia công cần được xác định ngay từ giai đoạn thiết kế, bởi mỗi công đoạn đều liên quan đến vật liệu, công nghệ in, khả năng vận hành của thiết bị và yêu cầu kỹ thuật của thành phẩm.
Xử lý bề mặt giúp điều chỉnh hiệu ứng thị giác, cảm giác khi chạm và khả năng đáp ứng yêu cầu sử dụng của bao bì. Phương án cụ thể phụ thuộc vào loại màng, vị trí lớp in, cấu trúc ghép và công nghệ gia công tương thích.
| Phương pháp gia công | Đặc điểm | Ứng dụng tham khảo |
|---|---|---|
| Bề mặt bóng | Tạo hiệu ứng phản chiếu ánh sáng, giúp hình ảnh và màu sắc thể hiện nổi bật khi vật liệu phù hợp. | Bao bì bánh kẹo, snack, thực phẩm và hàng tiêu dùng. |
| Bề mặt mờ | Giảm độ phản chiếu, tạo diện mạo trang nhã và hạn chế cảm giác bóng trên bề mặt. | Bao bì cà phê, trà, mỹ phẩm và sản phẩm định vị ở phân khúc cao cấp. |
| Bề mặt soft-touch | Tạo cảm giác chạm mềm mịn thông qua vật liệu hoặc lớp phủ chuyên dụng. | Một số dòng bao bì cần trải nghiệm xúc giác khác biệt. |
| Hiệu ứng ánh kim | Sử dụng màng mạ kim loại hoặc vật liệu có hiệu ứng kim loại để tạo điểm nhấn thị giác. | Bao bì cà phê, trà, bánh kẹo và sản phẩm cần nhận diện nổi bật. |
| Phủ bóng chọn lọc | Tạo vùng có độ bóng khác biệt so với phần nền khi sử dụng hệ phủ và công nghệ tương thích. | Làm nổi bật logo, họa tiết hoặc một số chi tiết thiết kế. |
Bề mặt bóng, mờ hoặc soft-touch có thể được tạo ra bằng cách lựa chọn màng phù hợp hoặc sử dụng lớp phủ, tùy cấu trúc bao bì. Không phải mọi phương pháp hoàn thiện đều có thể áp dụng trực tiếp lên tất cả loại màng ghép.
Đối với bao bì có yêu cầu thẩm mỹ cao, nên duyệt mẫu thực tế trên đúng vật liệu và cấu trúc dự kiến. Màu sắc, độ bóng và cảm giác bề mặt có thể thay đổi theo loại màng, mực in, lớp phủ và điều kiện gia công.
Ghép màng là công đoạn liên kết hai hoặc nhiều lớp vật liệu để tạo thành cấu trúc bao bì đáp ứng yêu cầu về in ấn, độ bền cơ học, hàn nhiệt và bảo vệ sản phẩm. Tùy vật liệu, công nghệ sản xuất có thể sử dụng keo ghép có dung môi, keo ghép không dung môi hoặc phương pháp ghép đùn phù hợp.
Đối với bao bì in ngược, lớp mực thường được bố trí ở mặt thích hợp của màng in rồi ghép với lớp vật liệu khác, giúp lớp mực nằm bên trong cấu trúc hoàn thiện. Với các thiết kế khác, trình tự in và ghép phải được xác định theo yêu cầu kỹ thuật của vật liệu.
Sau khi ghép, một số cấu trúc cần được xử lý hoặc chờ đóng rắn theo thông số của hệ keo trước khi chuyển sang công đoạn tiếp theo. Việc kiểm soát chất lượng liên kết có ý nghĩa quan trọng đối với độ ổn định của thành phẩm, đặc biệt khi bao bì cần trải qua quá trình tạo túi, hàn nhiệt hoặc vận hành trên dây chuyền đóng gói tự động.
Sau khi hoàn tất các công đoạn in, ghép và xử lý cần thiết, màng được chia từ cuộn lớn thành các cuộn có khổ phù hợp với quy cách đơn hàng hoặc thiết bị đóng gói.
Các thông số cần kiểm soát gồm:
Đối với màng ghép in dạng cuộn, việc thống nhất khổ cuộn, bước lặp hình in và chiều cuốn ngay từ đầu giúp hạn chế sai lệch khi chuyển sang công đoạn tạo túi hoặc đóng gói tự động.
Đối với đơn hàng cung cấp túi thành phẩm, màng ghép sau khi hoàn tất các công đoạn cần thiết sẽ được đưa vào công đoạn tạo hình theo kiểu túi đã duyệt. Tùy thiết kế, quá trình gia công có thể bao gồm gấp màng, tạo đáy, tạo hông, hàn các cạnh và cắt rời thành từng túi.
Các kiểu túi có thể được gia công gồm túi hàn ba biên, túi hàn lưng giữa, túi đáy đứng, túi đáy phẳng và túi xếp hông. Mỗi kiểu túi có kết cấu và yêu cầu gia công khác nhau, vì vậy cần xác định đúng quy cách trước khi sản xuất.
Hàn nhiệt là công đoạn quan trọng trong quá trình tạo túi. Chất lượng đường hàn phụ thuộc vào vật liệu lớp hàn, độ dày màng, nhiệt độ, áp lực và thời gian hàn. Thông số phù hợp cần được thiết lập theo cấu trúc cụ thể để hạn chế các lỗi như hàn không kín, nhăn màng hoặc biến dạng vùng hàn.
Khi thiết kế bao bì màng ghép, doanh nghiệp cần tính đến vị trí đường hàn và phần mép chừa hàn ngay từ bước bố trí hình in. Điều này giúp tránh tình trạng nội dung bị che khuất hoặc vùng thiết kế ảnh hưởng đến chất lượng gia công thành phẩm.
Tùy mục đích sử dụng, bao bì màng ghép có thể được bổ sung các chi tiết giúp người dùng mở, đóng hoặc lấy sản phẩm thuận tiện hơn.
| Hạng mục gia công | Công dụng | Lưu ý kỹ thuật |
|---|---|---|
| Gắn khóa zipper | Cho phép mở và đóng lại túi sau khi mở lần đầu. | Cần tương thích với cấu trúc màng, vị trí lắp và phương pháp hàn. |
| Tạo khía xé | Hỗ trợ người dùng xé mở bao bì tại vị trí quy định. | Vị trí khía xé cần phù hợp với thiết kế túi và không ảnh hưởng đến độ kín trước khi sử dụng. |
| Đục lỗ treo | Hỗ trợ trưng bày sản phẩm trên móc hoặc giá treo. | Cần xác định hình dạng, kích thước và vị trí lỗ theo yêu cầu trưng bày. |
| Đục lỗ hoặc tạo vi lỗ | Hỗ trợ thoát khí hoặc đáp ứng chức năng chuyên biệt trong những ứng dụng phù hợp. | Kích thước và mật độ lỗ phải được xác định theo mục đích sử dụng. |
| Lắp vòi rót hoặc phụ kiện chuyên dụng | Hỗ trợ rót hoặc lấy sản phẩm đối với một số loại bao bì. | Cần kiểm tra độ tương thích của phụ kiện, phương pháp liên kết và yêu cầu độ kín. |
Lưu ý kỹ thuật: Không phải mọi phụ kiện đều phù hợp với mọi cấu trúc bao bì. Khóa zipper không mặc nhiên tạo khả năng kín khí hoặc chống ẩm tuyệt đối; hiệu quả bảo quản còn phụ thuộc vật liệu, cấu tạo khóa, đường hàn và điều kiện sử dụng. Với vi lỗ, đường xé hoặc phụ kiện chuyên dụng, cần xác định yêu cầu kỹ thuật theo chức năng thực tế của bao bì.
Sau khi hoàn tất các công đoạn gia công, bao bì cần được kiểm tra theo tiêu chí đã thống nhất trước khi đóng gói và bàn giao. Mục đích là phát hiện các sai lệch có thể ảnh hưởng đến hình thức, quy cách hoặc khả năng sử dụng của thành phẩm.
Các hạng mục kiểm tra có thể gồm:
Với bao bì tiếp xúc trực tiếp với thực phẩm, việc xác nhận mức độ phù hợp cần xem xét toàn bộ cấu trúc vật liệu, mực in, keo ghép, công đoạn gia công và điều kiện sử dụng theo yêu cầu áp dụng. Kiểm tra ngoại quan đơn thuần không đủ để kết luận về tính an toàn hoặc hiệu quả bảo quản của bao bì.
Lựa chọn phương án gia công sau in phù hợp
Để xác định phương án gia công phù hợp, doanh nghiệp nên thống nhất kiểu bao bì, cấu trúc vật liệu, hiệu ứng bề mặt, các chi tiết chức năng và hình thức giao hàng ngay từ giai đoạn thiết kế. Với đơn hàng sử dụng màng cuộn, cần bổ sung thông số máy đóng gói; với đơn hàng túi thành phẩm, cần xác nhận kích thước, kiểu hàn, đáy hoặc hông và các phụ kiện đi kèm.
Việc phối hợp đúng giữa công nghệ in, ghép màng và gia công hoàn thiện giúp đảm bảo bao bì đáp ứng tốt hơn yêu cầu sử dụng thực tế, hạn chế điều chỉnh phát sinh và kiểm soát chất lượng thành phẩm theo quy cách đã thống nhất.
File thiết kế cần thể hiện chính xác kích thước, nội dung, màu sắc và vị trí gia công để hạn chế sai lệch khi chuyển sang sản xuất. Trước khi gửi file, doanh nghiệp nên kiểm tra các nội dung sau:
File đạt yêu cầu kỹ thuật cần được kiểm tra theo hướng dẫn của đơn vị sản xuất trước khi chốt. Với thiết kế mới, nên duyệt bản thể hiện hoặc mẫu in theo điều kiện đơn hàng trước khi triển khai số lượng lớn.
Thời gian sản xuất bao bì màng ghép phụ thuộc vào cấu trúc vật liệu, số lượng, số màu, tình trạng file, công nghệ in và các công đoạn ghép, xử lý, chia cuộn hoặc tạo túi.
Những đơn hàng sử dụng trục in mới, cấu trúc nhiều lớp hoặc gia công bổ sung có thể cần thêm thời gian chuẩn bị. Vì vậy, tiến độ nên được xác nhận sau khi thống nhất quy cách và kế hoạch sản xuất.
Khi cần hàng theo một thời điểm cụ thể, khách hàng nên thông báo ngay trong yêu cầu báo giá. Điều này giúp cơ sở sản xuất đánh giá khả năng đáp ứng và xác định mốc duyệt file, sản xuất, kiểm tra và giao nhận.
Trước khi chốt đơn hàng, doanh nghiệp nên xác định:
Không nên chọn cấu trúc màng chỉ dựa vào giá hoặc tên vật liệu. Với sản phẩm nhạy cảm với oxy, hơi ẩm, ánh sáng, dầu mỡ hoặc hóa chất, yêu cầu bảo quản cần được làm rõ trước khi quyết định.
Chi phí in bao bì màng ghép phụ thuộc vào cấu trúc vật liệu, độ dày màng, kích thước, kiểu túi, số lượng đặt hàng, công nghệ in và các công đoạn gia công sau in. Bên cạnh chi phí vật liệu, đơn hàng còn có thể phát sinh chi phí chuẩn bị trục in hoặc bản in, ghép màng, chia cuộn và tạo hình túi thành phẩm.
Tại Tinado, để xác định phương án báo giá phù hợp, cần làm rõ quy cách bao bì và yêu cầu sử dụng trước khi chốt đơn hàng. Bảng giá dưới đây cung cấp mức tham khảo theo thông tin được lưu lại từ nội dung cũ; giá thực tế cần được xác nhận lại theo vật liệu, sản lượng và năng lực cơ sở sản xuất tại thời điểm đặt hàng.
| Loại bao bì | Cấu trúc vật liệu tham khảo | Độ dày màng | Số lượng tối thiểu tham khảo | Công nghệ in tham khảo | Giá tham khảo |
|---|---|---|---|---|---|
| Túi màng ghép 3 biên | PET/PE | 70–90 micron | Từ 5 kg | In ống đồng hoặc Flexo | Từ 180.000đ/kg |
| Túi màng ghép đáy đứng | PET/AL/PE | 100–120 micron | Từ 10 kg | In ống đồng | Từ 210.000đ/kg |
| Túi zipper màng ghép | OPP/CPP | 80–100 micron | Từ 10 kg | In ống đồng | Từ 230.000đ/kg |
| Bao bì cà phê chuyên dụng | PET/AL/PE | 110–150 micron | Theo yêu cầu | In ống đồng | Báo giá riêng |
Lưu ý về bảng giá:
Cùng một loại bao bì nhưng khi thay đổi kích thước, cấu trúc vật liệu hoặc phụ kiện gia công, giá thành có thể thay đổi đáng kể. Vì vậy, bảng giá cần được đối chiếu với quy cách kỹ thuật cụ thể thay vì chỉ dựa vào tên sản phẩm.
| Hạng mục quy cách | Thông số cần xác định | Ảnh hưởng đến chi phí |
|---|---|---|
| Loại bao bì | Túi 3 biên, túi hàn lưng giữa, túi đáy đứng, túi đáy phẳng, túi zipper hoặc màng cuộn. | Ảnh hưởng đến phương pháp tạo hình, hàn túi và gia công. |
| Cấu trúc màng | PET/PE, PET/AL/PE, PET/MPET/PE, PA/PE hoặc cấu trúc khác. | Ảnh hưởng đến giá nguyên liệu và yêu cầu kỹ thuật. |
| Độ dày | Tổng độ dày màng và độ dày từng lớp khi cần xác định chi tiết. | Ảnh hưởng đến lượng vật liệu, độ bền và đặc tính gia công. |
| Kích thước túi | Chiều rộng × chiều cao; bổ sung đáy hoặc hông nếu có. | Ảnh hưởng đến lượng màng sử dụng và số lượng túi quy đổi từ một kilogram. |
| Số màu và thiết kế | Số màu in, hình ảnh, diện tích in và yêu cầu màu đặc biệt. | Ảnh hưởng đến chuẩn bị trục in hoặc bản in và quá trình kiểm soát màu. |
| Phụ kiện | Zipper, van một chiều, khía xé, lỗ treo, vòi rót hoặc chi tiết khác. | Có thể phát sinh chi phí vật tư và công đoạn lắp đặt. |
| Hình thức giao hàng | Túi thành phẩm hoặc cuộn màng in sẵn. | Ảnh hưởng đến quy cách cuốn, chia cuộn, tạo túi và đóng gói. |
| Sản lượng | Kilogram, số túi hoặc số cuộn theo quy cách xác định. | Ảnh hưởng đến cách tính giá, phân bổ chi phí chuẩn bị và hiệu quả sản xuất. |
Lưu ý: Đối với túi thành phẩm, cần làm rõ kích thước sau gia công và phần mép hàn. Đối với màng cuộn, cần bổ sung khổ cuộn, bước lặp hình in, chiều cuốn và yêu cầu tương thích với máy đóng gói.
Để so sánh báo giá giữa các phương án một cách chính xác, doanh nghiệp nên xem xét các hạng mục chi phí thay vì chỉ đối chiếu đơn giá trên kilogram hoặc trên túi.
| Hạng mục chi phí | Nội dung cần làm rõ | Lưu ý khi nhận báo giá |
|---|---|---|
| Vật liệu màng | Loại màng, số lớp, độ dày và quy cách vật liệu. | Đối chiếu đúng cấu trúc đã duyệt. |
| Chuẩn bị in | Chi phí trục in ống đồng hoặc bản in Flexo nếu có. | Làm rõ chi phí tính một lần hay theo thỏa thuận khác. |
| Công đoạn in | Công nghệ in, số màu và yêu cầu chất lượng hình ảnh. | Xác nhận đơn giá đã bao gồm công đoạn in nào. |
| Ghép màng và xử lý sau ghép | Phương pháp ghép, hệ keo hoặc vật liệu liên kết và yêu cầu xử lý. | Làm rõ phạm vi gia công và yêu cầu kỹ thuật. |
| Chia cuộn hoặc tạo túi | Khổ cuộn, kiểu túi, đường hàn, đáy, hông và kích thước thành phẩm. | Xác nhận hình thức giao hàng là cuộn hay túi hoàn thiện. |
| Phụ kiện và gia công bổ sung | Zipper, van, khía xé, lỗ treo hoặc chi tiết chuyên dụng. | Xác nhận chi phí riêng cho từng hạng mục. |
| Đóng gói và giao hàng | Quy cách đóng gói, địa điểm và phương án vận chuyển. | Làm rõ phí vận chuyển và điều kiện giao nhận. |
| Thuế và các khoản khác | Thuế, phí hoặc chi phí bổ sung theo thỏa thuận. | Xác nhận tổng giá thanh toán cuối cùng. |
Chất liệu và cấu trúc màng
PET, PE, BOPP, CPP, PA, lá nhôm AL và màng mạ kim loại MPET có đặc tính và mức chi phí khác nhau. Cấu trúc nhiều lớp cần được lựa chọn theo yêu cầu sử dụng; không nên tự động tăng số lớp nếu chưa có căn cứ kỹ thuật.
Độ dày và kích thước bao bì
Độ dày ảnh hưởng đến lượng vật liệu sử dụng, còn kích thước túi ảnh hưởng đến mức tiêu hao màng và số lượng túi có thể quy đổi từ một kilogram. Vì vậy, cần đánh giá đồng thời hai thông số này khi so sánh giá.
Công nghệ in và chi phí chuẩn bị
In ống đồng và Flexo có phương pháp chuẩn bị phần tử in khác nhau. Chi phí thực tế còn phụ thuộc số màu, yêu cầu hình ảnh, sản lượng và điều kiện của cơ sở sản xuất. Không nên kết luận một công nghệ luôn rẻ hơn công nghệ còn lại khi chưa có quy cách cụ thể.
Kiểu túi và phụ kiện gia công
Túi phẳng, túi đáy đứng, túi đáy phẳng, túi xếp hông và túi zipper có yêu cầu tạo hình khác nhau. Những chi tiết như khóa zipper, van một chiều hoặc vòi rót có thể làm thay đổi giá thành và cần được tính riêng nếu chưa nằm trong đơn giá cơ sở.
Sản lượng và kế hoạch đặt hàng
Sản lượng ảnh hưởng đến cách phân bổ chi phí chuẩn bị in và chi phí vận hành. Với đơn hàng có nhiều phiên bản thiết kế, cần làm rõ số lượng cho từng phiên bản vì mỗi thiết kế có thể phát sinh chi phí chuẩn bị riêng.
Để lựa chọn phương án phù hợp ngân sách mà vẫn đáp ứng yêu cầu sử dụng, doanh nghiệp có thể:
Khách hàng có thể sử dụng bảng thông tin dưới đây để chuẩn bị yêu cầu báo giá và giảm thời gian trao đổi quy cách.
| Thông tin cần cung cấp | Nội dung gợi ý |
|---|---|
| Sản phẩm đóng gói | Cà phê, trà, gia vị, thực phẩm khô, mỹ phẩm hoặc sản phẩm khác. |
| Kiểu bao bì | Túi 3 biên, túi đáy đứng, túi zipper, túi hàn lưng giữa hoặc màng cuộn. |
| Kích thước | Rộng × cao; bổ sung chiều sâu đáy hoặc chiều rộng hông nếu có. |
| Cấu trúc vật liệu | PET/PE, PET/AL/PE, PET/MPET/PE hoặc cấu trúc đã sử dụng. |
| Độ dày | Độ dày tổng hoặc độ dày từng lớp nếu đã xác định. |
| Sản lượng | Số kilogram, số túi hoặc số cuộn cần đặt. |
| Yêu cầu in | File thiết kế, số màu, mẫu màu hoặc yêu cầu hình ảnh. |
| Gia công bổ sung | Zipper, van một chiều, khía xé, lỗ treo hoặc phụ kiện khác. |
| Giao nhận | Địa điểm nhận hàng và thời gian mong muốn. |
Lưu ý:
Nếu chưa xác định được cấu trúc màng, khách hàng có thể gửi mẫu bao bì hiện có, hình ảnh sản phẩm, khối lượng đóng gói và cách sử dụng dự kiến để trao đổi phương án ban đầu.
Để bao bì màng ghép đáp ứng đúng yêu cầu về hình thức, công năng và quy cách đóng gói, quá trình triển khai cần được kiểm soát từ khâu tiếp nhận thông tin đến khi hoàn thiện và bàn giao thành phẩm. Tại Tinado, mỗi đơn hàng được xem xét dựa trên đặc tính sản phẩm, cấu trúc vật liệu, yêu cầu in ấn, phương pháp gia công và kế hoạch giao nhận đã thống nhất.
Tùy quy mô và độ phức tạp của đơn hàng, quy trình có thể bao gồm 7 bước sau:
Tinado tiếp nhận thông tin về sản phẩm cần đóng gói, mục đích sử dụng, số lượng dự kiến, kiểu bao bì và yêu cầu thể hiện hình ảnh thương hiệu. Đây là cơ sở ban đầu để xác định hướng triển khai và các thông số cần làm rõ.
Để quá trình tư vấn chính xác hơn, khách hàng nên cung cấp các thông tin như:
Trường hợp chưa xác định được quy cách, các thông tin về sản phẩm và phương pháp đóng gói sẽ được sử dụng làm cơ sở để xem xét phương án phù hợp.
Dựa trên yêu cầu sử dụng, Tinado xem xét phương án cấu trúc màng ghép, kiểu dáng túi và các thông số gia công cần thiết. Việc lựa chọn vật liệu cần cân đối giữa đặc tính sản phẩm, yêu cầu bảo quản, khả năng đóng gói và ngân sách dự kiến.
Các nội dung cần làm rõ gồm loại vật liệu và thứ tự lớp, độ dày màng, kích thước túi hoặc khổ cuộn, kiểu hàn, lớp hàn nhiệt và những chi tiết bổ sung như zipper, khía xé hoặc đáy đứng.
Với bao bì dạng cuộn dùng trên dây chuyền đóng gói tự động, cần xem xét thêm khổ màng, bước lặp hình in, chiều cuốn và các thông số tương thích với thiết bị. Phương án cuối cùng cần được xác nhận theo yêu cầu kỹ thuật và điều kiện sản xuất thực tế.
Trước khi sản xuất, file thiết kế cần được kiểm tra để hạn chế sai lệch giữa bản duyệt và thành phẩm. Các nội dung cần rà soát gồm kích thước thiết kế, nội dung chữ, hình ảnh, hệ màu, vị trí hình in, vùng chừa hàn và các chi tiết liên quan đến công đoạn gia công.
Đối với bao bì màng ghép, vị trí hình in cần được xem xét cùng cấu trúc vật liệu và phương án in bề mặt hoặc in ngược. Với màng cuộn, bước lặp và hướng bố trí hình in cũng cần phù hợp với phương pháp tạo túi hoặc máy đóng gói.
Những điểm cần điều chỉnh sẽ được trao đổi trước khi chốt file. Việc xác nhận rõ nội dung thiết kế và thông số kỹ thuật giúp hạn chế lỗi phát sinh trong quá trình sản xuất.
Sau khi thống nhất phương án kỹ thuật, Tinado lập báo giá theo các thông tin đã xác định. Chi phí cần được xem xét trên cơ sở cấu trúc vật liệu, độ dày màng, kích thước, số lượng, số màu in, công nghệ in, các công đoạn gia công và yêu cầu giao nhận.
Trước khi triển khai, hai bên cần xác nhận những nội dung chính:
Việc thống nhất các hạng mục này là cơ sở để triển khai đơn hàng đúng phạm vi đã xác nhận, đồng thời hạn chế phát sinh do thay đổi thiết kế hoặc quy cách sau khi sản xuất đã bắt đầu.
Sau khi đơn hàng được xác nhận, quá trình sản xuất được triển khai theo phương án kỹ thuật đã thống nhất. Tùy cấu trúc bao bì và phạm vi thực hiện, các công đoạn có thể bao gồm chuẩn bị vật liệu nền, in hình ảnh, ghép màng, xử lý hoặc đóng rắn keo, chia cuộn và tạo túi thành phẩm.
Trong quá trình triển khai, các thông số quan trọng như chất lượng hình in, độ ổn định của vật liệu, chất lượng liên kết giữa các lớp và thông số hàn túi cần được kiểm soát phù hợp với từng công đoạn.
Trình tự và phạm vi gia công thực tế phụ thuộc vào cấu trúc vật liệu, kiểu bao bì và năng lực của cơ sở sản xuất đảm nhận đơn hàng.
Sau khi hoàn tất gia công, bao bì được kiểm tra theo các yêu cầu đã thống nhất trước khi bàn giao. Phạm vi kiểm tra cần phù hợp với loại sản phẩm và tiêu chí nghiệm thu của đơn hàng.
Các hạng mục có thể bao gồm:
Những yêu cầu kiểm tra chuyên biệt cần được xác định trước theo tính chất sản phẩm và thỏa thuận kỹ thuật. Đối với bao bì tiếp xúc trực tiếp với thực phẩm, việc đánh giá sự phù hợp cần xem xét các yêu cầu áp dụng đối với toàn bộ cấu trúc vật liệu và điều kiện sử dụng, không chỉ dựa trên ngoại quan thành phẩm.
Sau khi hoàn tất các bước kiểm tra theo quy cách đã thống nhất, bao bì được đóng gói để bàn giao theo hình thức phù hợp với loại thành phẩm.
Đối với túi thành phẩm, cần đảm bảo cách đóng gói thuận tiện cho việc kiểm đếm, lưu kho và vận chuyển. Với màng ghép dạng cuộn, quy cách đóng gói cần hỗ trợ bảo vệ cuộn màng và hạn chế ảnh hưởng đến mép cuộn, bề mặt in trong quá trình giao nhận.
Thời gian giao hàng, địa điểm nhận và phương án vận chuyển được xác nhận theo thỏa thuận của đơn hàng. Khi tiếp nhận, khách hàng có thể đối chiếu số lượng, quy cách và tình trạng hàng hóa với các nội dung đã thống nhất.
Tinado hướng đến quy trình triển khai rõ ràng từ khâu tư vấn đến bàn giao, giúp doanh nghiệp chủ động hơn trong việc lựa chọn vật liệu, xác nhận quy cách và kiểm soát yêu cầu đối với bao bì màng ghép.
Bao bì không chỉ có chức năng bảo vệ sản phẩm mà còn là một phần quan trọng trong việc xây dựng hình ảnh thương hiệu và tạo sự khác biệt trên thị trường. Một giải pháp bao bì phù hợp cần đáp ứng đồng thời các yêu cầu về chất liệu, hình thức in ấn, quy cách đóng gói và ngân sách sản xuất.
Với định hướng cung cấp giải pháp in ấn theo yêu cầu, Tinado đồng hành cùng doanh nghiệp trong quá trình lựa chọn quy cách bao bì, hoàn thiện thiết kế và xác định phương án sản xuất phù hợp. Đối với dòng bao bì màng ghép, việc phối hợp giữa cấu trúc vật liệu, công nghệ in và gia công thành phẩm là cơ sở để đảm bảo bao bì đáp ứng tốt hơn nhu cầu sử dụng thực tế.
1. Tư vấn quy cách và phương án sản xuất
Mỗi sản phẩm có đặc tính và yêu cầu đóng gói khác nhau. Tinado tiếp nhận thông tin về sản phẩm, khối lượng, số lượng, kích thước, kiểu túi và mục đích sử dụng để làm cơ sở xem xét phương án phù hợp.
Các thông số về cấu trúc màng, độ dày, lớp hàn nhiệt, công nghệ in và gia công được thống nhất theo yêu cầu đơn hàng và khả năng đáp ứng của cơ sở sản xuất thực hiện.
2. Hỗ trợ thiết kế và hoàn thiện file in
Thiết kế bao bì cần đảm bảo sự hài hòa giữa nhận diện thương hiệu, khả năng truyền tải thông tin và yêu cầu kỹ thuật khi sản xuất. Tinado hỗ trợ trao đổi về bố cục, hình ảnh, nội dung và quy cách file in theo phạm vi dịch vụ được thống nhất.
Khách hàng đã có thiết kế có thể cung cấp file để kiểm tra kích thước, vị trí hình in, vùng chừa hàn và những chi tiết liên quan đến gia công. Với nhu cầu thiết kế mới, phương án thực hiện và chi phí được trao đổi trước khi triển khai.
3. Lựa chọn vật liệu và kiểu dáng bao bì
Tùy đặc tính sản phẩm, doanh nghiệp có thể cân nhắc các cấu trúc màng ghép như PET/PE, PET/AL/PE hoặc PET/MPET/PE, cùng những kiểu túi như túi hàn ba biên, túi đáy đứng, túi zipper, túi hàn lưng giữa hoặc màng cuộn.
Việc lựa chọn không chỉ dựa trên hình thức mà còn cần xem xét yêu cầu bảo quản, khả năng hàn kín, phương pháp đóng gói và ngân sách dự kiến. Với các sản phẩm có yêu cầu kỹ thuật riêng, cấu trúc vật liệu cần được xác nhận trên cơ sở phù hợp trước khi sản xuất.
4. Phối hợp in ấn và gia công hoàn thiện
Tùy quy cách đơn hàng, phương án thực hiện có thể bao gồm in hình ảnh, ghép màng, xử lý sau ghép, chia cuộn hoặc tạo túi thành phẩm. Các yêu cầu về màu sắc, kích thước, đường hàn, phụ kiện và hình thức đóng gói cần được xác nhận trước khi triển khai.
Tinado hướng đến việc phối hợp rõ ràng giữa yêu cầu thiết kế và thông số sản xuất, giúp doanh nghiệp hạn chế sai lệch quy cách và chủ động hơn trong quá trình đặt in bao bì.
5. Báo giá minh bạch và thống nhất giao nhận
Báo giá được xây dựng theo các hạng mục của đơn hàng, bao gồm vật liệu, quy cách, số lượng, công nghệ in, gia công và những chi phí liên quan nếu có. Các yêu cầu bổ sung hoặc thay đổi ảnh hưởng đến chi phí cần được trao đổi trước khi thực hiện.
Thời gian sản xuất và phương án giao nhận được xác nhận theo quy cách, số lượng, địa điểm giao hàng và kế hoạch của từng đơn hàng.
Tại Tinado – đơn vị cung cấp giải pháp in ấn theo yêu cầu, chúng tôi hướng đến việc giúp khách hàng làm rõ các lựa chọn trước khi quyết định sản xuất, từ yêu cầu thiết kế đến thông số kỹ thuật và chi phí dự kiến.
Khi trao đổi đơn hàng, khách hàng được định hướng làm rõ những nội dung quan trọng:
Phạm vi dịch vụ, chính sách hỗ trợ thiết kế và năng lực gia công cụ thể sẽ được xác nhận theo từng yêu cầu thực tế, giúp khách hàng có cơ sở rõ ràng trước khi đặt hàng.
Doanh nghiệp đang tìm kiếm giải pháp in bao bì màng ghép phức hợp, in túi màng ghép theo yêu cầu hoặc in túi giấy ghép màng nhôm có thể gửi thông tin sản phẩm để Tinado xem xét phương án phù hợp.
Để nhận báo giá sát với nhu cầu, khách hàng nên chuẩn bị loại sản phẩm cần đóng gói, kích thước hoặc mẫu túi, số lượng dự kiến, yêu cầu về vật liệu và file thiết kế nếu có. Trường hợp chưa có quy cách cụ thể, khách hàng có thể trao đổi từ nhu cầu sử dụng để xác định những thông số cần làm rõ.
Liên hệ Tinado để trao đổi yêu cầu và nhận tư vấn cho đơn hàng bao bì của doanh nghiệp.
TINADO – Đồng hành cùng doanh nghiệp trong giải pháp in ấn, thiết kế và hoàn thiện bao bì theo yêu cầu.
Bạn cần tư vấn in bao bì màng ghép theo yêu cầu?
Liên hệ Tinado để trao đổi về vật liệu, kiểu túi, quy cách và chi phí dự kiến cho đơn hàng của bạn.
Hotline:
0971 196 698
Email:
tinadoimc@gmail.com
Website:
tinado.vn


THIẾT KẾ CHUYÊN NGHIỆP - IN ẤN HOÀN HẢO
Thông tin doanh nghiệp